 +86 15338350382

 Español
 Español
 Francés
 Ruso
 Italiano
 Alemán
 Japonés
 8 Min lecturaPublicado Oct 26 2026
Introducción: El acabado superficial no es "el último paso", es una extensión de la capacidad CNC
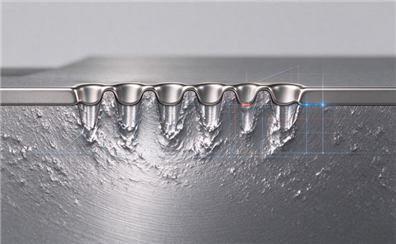
En la fabricación de precisión, el acabado superficial a menudo se malinterpreta como una operación puramente cosmética. Los ingenieros que realmente entienden la cadena de procesos saben lo contrario:la calidad del acabado superficial en una pieza mecanizada por CNC se determina en gran medida en el momento en que la herramienta de corte entra en contacto con el materialLa adhesión del recubrimiento, la uniformidad y la estabilidad dimensional dependen de la base geométrica microscópica establecida durante el mecanizado CNC.
Para los ingenieros de adquisiciones en aeroespacial, dispositivos médicos y electrónica automotriz, la pregunta principal al evaluar a un proveedor de acabado de superficie nunca es simplemente “¿Puede anodizar?”.¿Cuán profundamente entiendes elacoplamiento de proceso entre mecanizado CNC y acabado superficial?
Este artículo aborda el tema desde el lado del mecanizado, examinando sistemáticamente los requisitos previos de diseño que debe cumplir el mecanizado CNC para varios procesos de acabado convencionales, con ejemplos específicos de tipo de pieza.
1. Mecanizado CNC: El "Ingeniero de sustrato invisible" para el acabado de superficie
1.1 La rugosidad de la superficie: la microtopografía que determina la adhesión del revestimiento
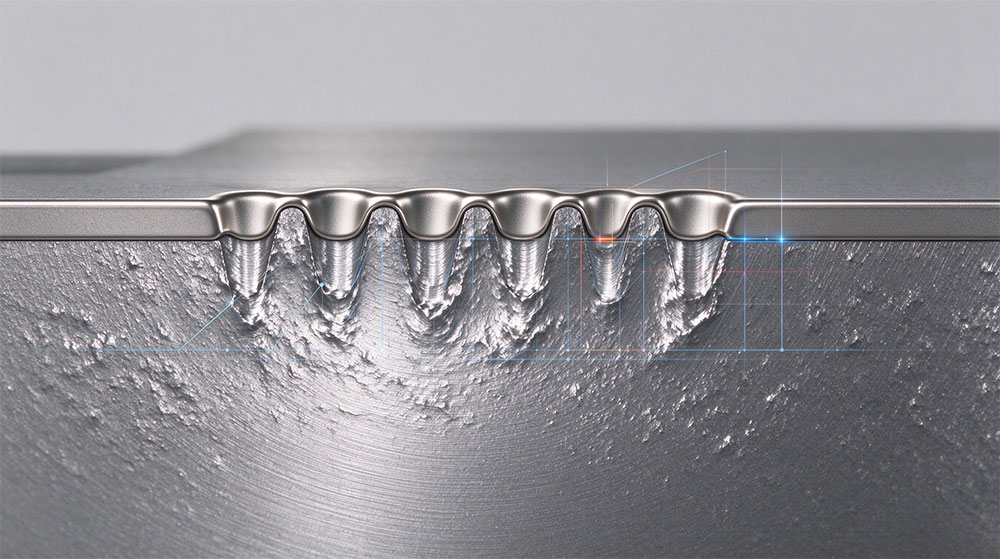
Los procesos de galvanoplastia imponen requisitos específicos de rugosidad a las superficies mecanizadas por CNC. Para el recubrimiento de cobre, lograr una adhesión óptima requiere típicamente mantener unaValor de Ra estrictamente entre 0,8 μm y 1,6 μmEsta estructura particular de pico y valle proporciona laanclaje mecánico necesario para que la capa de cobre se une de forma seguraLas superficies que son demasiado lisas (por debajo de Ra 0,4 μm) carecen de bloqueo mecánico; Las superficies que son demasiado ásperas corren el riesgo de porosidad o concentración de tensión dentro del recubrimiento.
Esto significa que elEstrategia de corte de acabadoen la selección de herramientas CNC, velocidad de alimentación, paso y aplicación de refrigerante no es una cuestión de elección arbitraria de parámetros. Una máquina CNC que puede entregar consistentemente la gama Ra objetivo es en sí misma la primera línea de defensa para la calidad del acabado.
1.2 Tolerancia dimensional y grosor de recubrimiento: las matemáticas que deben hacerse por adelantado
La galvanoplastia añade una capa metálica a cada superficie expuesta de una pieza. Esto significamecanizado debe ser compensado por el grosor del recubrimientoPara las características roscadas, el cambio dimensional total en una superficie roscada es generalmente4 veces el espesor de chapado especificadoNo calcular este crecimiento durante la programación CNC garantiza que las piezas de precisión se unen o fallan durante el montaje final.
Para componentes estructurales con tolerancias de ±0,01 mm, el impacto del grosor de chapado es decisivo. En la práctica industrial, para piezas CNC de precisión que requieren un estricto control dimensional, los baños de cobre ácido se seleccionan típicamente para lograr tolerancias de ± 0,005 mm.Las superficies funcionales como los asientos de rodamientos y las roscas internas de precisión deben protegerse selectivamente mediante tapones de silicona personalizados y cintas de enmascaramiento resistentes a los productos químicos para mantener los datos de montaje como metal desnudo, preservando sus tolerancias geométricas originales de ± 0,003 mm.
1.3 Geometría del borde: la variable invisible en la densidad actual y la uniformidad del recubrimiento
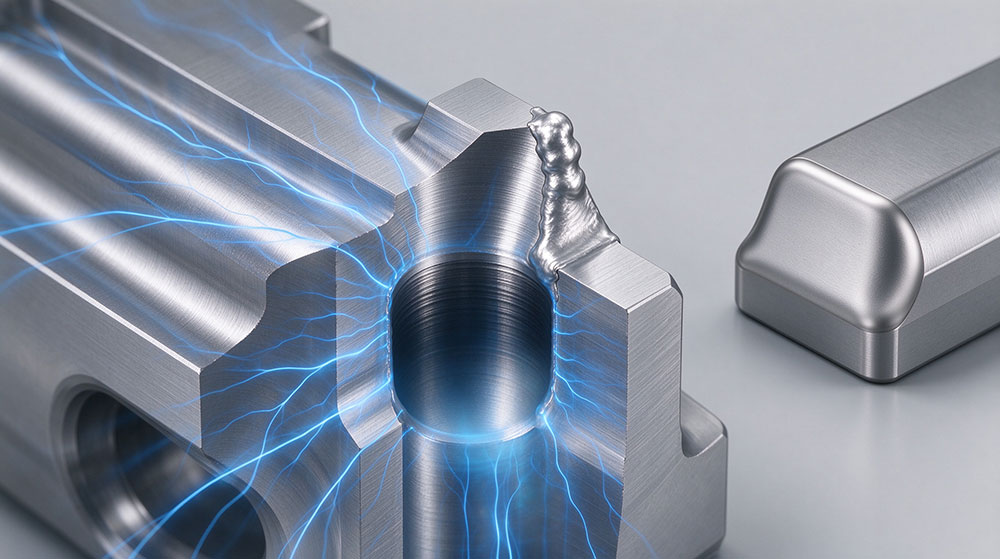
Durante la galvanización, la densidad de corriente no se distribuye uniformemente a través de geometrías CNC complejas. La alta densidad de corriente en los bordes afilados provoca una deposición acelerada, lo que conduce a nódulos o exceso dimensional. Los agujeros ciegos profundos se enfrentan al “efecto jaula de Faraday”, donde la corriente lucha por llegar al fondo, lo que resulta en un recubrimiento delgado o ausente..
Los maquinistas CNC experimentados tienen en cuenta estos factores en la etapa de programación:aumento de rayos de filete de bordeen piezas destinadas a revestimiento, o el diseño de orificios de ventilación perforados en agujeros ciegos profundos para facilitar la circulación de electrolitos y el escape de gasEstos ajustes, aunque sutiles, determinan directamente las tasas de éxito de primer paso en el acabado aguas abajo.
2. Procesos típicos de acabado y sus tipos de piezas CNC correspondientes
2.1 Anodización - El defecto para los componentes de aluminio
PrincipioEl anodizado es un proceso electroquímico que forma una capa densa de óxido de aluminio en la superficie, mejorando significativamente la resistencia a la corrosión y la dureza superficial mientras soporta una gama de opciones de coloración..
Piezas típicas CNC:
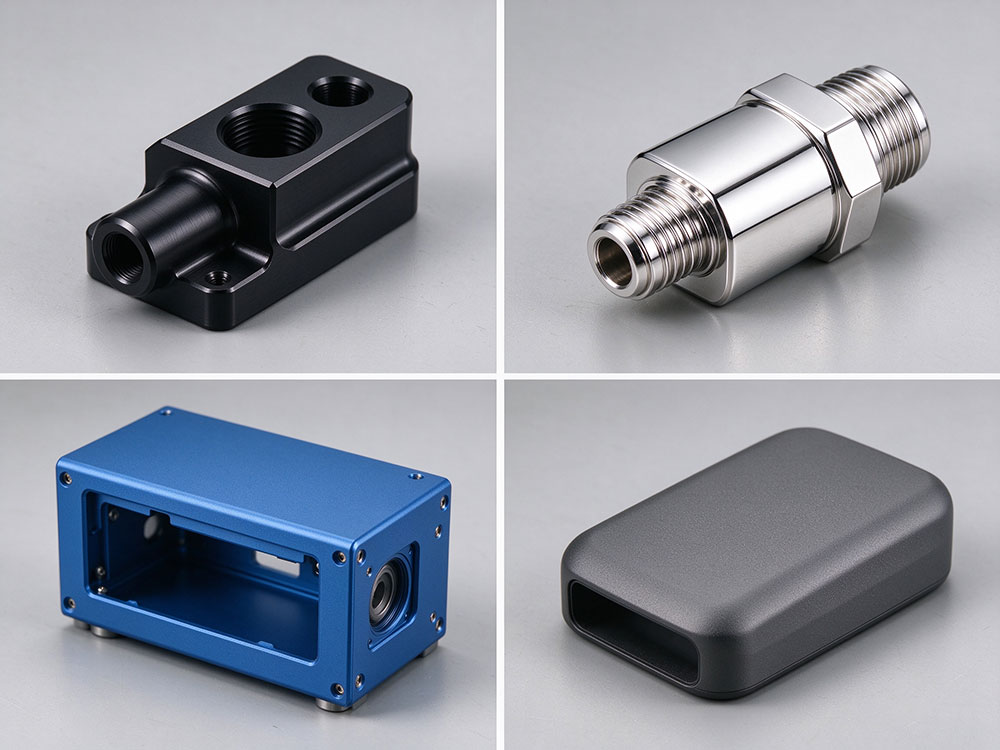
Componentes estructurales aeroespacialesCompartimentos y aletas mecanizados por CNC en aluminio 6061 y 7075, con acabados anodizados claros o negros que soportan la exposición de calidad aeronáutica.
Placas de montaje robóticas de efecto finalPlacas de montaje CNC de aluminio anodizado resistentes a la corrosión que sirven a aplicaciones aeroespaciales, médicas, robóticas y automotrices.
Cajas electrónicasLas películas anodizadas proporcionan tanto protección como una superficie teñible para carcasas de aluminio sin comprometer las propiedades físicas.
Requisitos previos de mecanizado: La anodización requiere“puntos colgantes” para el contacto eléctricoEstas áreas de contacto a menudo muestran residuos blancos y pueden estar en riesgo de daño. El diseño debe colocar agujeros colgantes en áreas no funcionales para evitar comprometer la apariencia general..
2.2 Electroplatado - Recubrimientos funcionales para la conductividad y la resistencia al desgaste
PrincipioLa galvanoplastia utiliza corriente externa para depositar iones metálicos en superficies de piezas CNC. Los recubrimientos de cobre, níquel y zinc-níquel mejoran la resistencia a la corrosión, la conductividad, el comportamiento de desgaste y la soldabilidad.
Piezas típicas CNC:
Disipadores de calor y barras de alta potenciaEl revestimiento de cobre es el proceso principal para la conductividad eléctrica y el blindaje EMI.
Carcasas de conectores y botones de controlEl chapado de níquel proporciona una apariencia estética al tiempo que evita la corrosión en estos componentes CNC.
Carcasas de bastidores de dirección de carrerasMachinado CNC a partir de aleación de aluminio 2014, con revestimiento duro y resistente al desgaste en las superficies internas para mantener la integridad del sello del accionador.
Requisitos previos de mecanizadoMás allá de las estrategias de compensación dimensional y enmascaramiento, las piezas chapadas deben evitar agujeros ciegos excesivamente profundos. Se recomiendan pasos de ventilación perforados para garantizar una cobertura interna uniforme.
2.3 Recubrimiento en polvo - Protección duradera para entornos exigentes
PrincipioEl recubrimiento en polvo aplica partículas de polvo cargadas a superficies metálicas, que se curan en una capa de polímero resistente con excelente resistencia al desgaste y a los productos químicos.
Piezas típicas CNC:
Carcasas y protectores de máquinas CNCLos recubrimientos deben resistir los fluidos y lubricantes de corte, logrando un mínimo de 120 pulgadas de resistencia al impacto directo, con 160 pulgadas de resistencia preferida cerca de la zona de corte.
Enclosures industriales al aire libreLos polvos de poliéster de calidad proporcionan una alta protección UV, extendiendo la vida útil del recinto en la exposición al aire libre.
Paneles de instrumentos y carcasas personalizadosEl recubrimiento en polvo permite la coincidencia del color RAL personalizado después del mecanizado CNC, combinando la protección con la estética.
Requisitos previos de mecanizadoEl recubrimiento en polvo típicamente requiere chorro de perlas o pretratamiento químico para la adhesión. Las marcas profundas de herramientas o rebajas en superficies CNC pueden "imprimir a través" del recubrimiento. El desbarbado automatizado y la homogeneización de la superficie antes del recubrimiento son críticos.
2.4 Soplado de perlas - El paso de "estandarización" antes de anodizar
El chorro de perlas proyecta perlas de vidrio o cerámica a alta presión sobre las superficies de la pieza, creando un acabado mate uniforme que oculta las marcas de mecanizado y proporciona un sustrato consistente para el posterior anodizado o recubrimiento en polvo..
Piezas típicas CNCCarcasas de aluminio, componentes estructurales de electrónica de consumo, manijas de dispositivos médicos. Después del chorro, las superficies de aluminio se pueden limpiar con ácido y sellar con agua caliente en preparación para la anodización.
3. ¿Por qué elegir un proveedor de acabado de superficie con capacidad de mecanizado CNC interna?
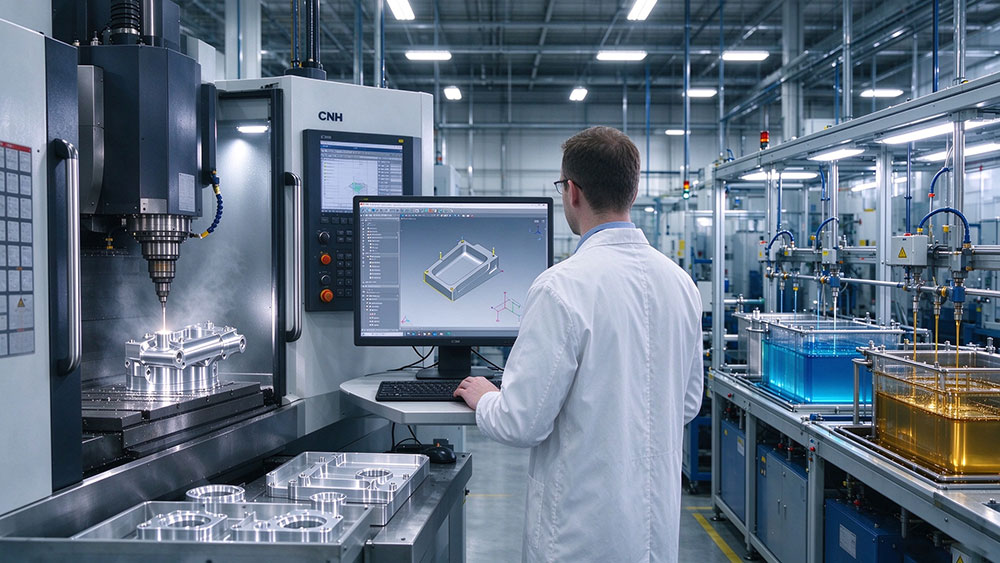
El mercado ofrece dos tipos de proveedores de acabado: talleres de postprocesamiento independientes yfabricantes integrados con capacidad de mecanizado CNC y líneas de acabadoLa diferencia se hace evidente rápidamente durante la ejecución del proyecto.
Postprocesadores independientesComience su participación cuando lleguen las partes. Si las piezas mecanizadas por CNC tienen un control inadecuado de rebajas, rugosidad fuera del rango objetivo o grosor de chapado no contado, el acabador solo puede trabajar dentro de esas restricciones y la pérdida de rendimiento recae en el cliente.
Proveedores integradosparticipar desde la etapa de revisión del DFM. La programación CNC tiene en cuenta las ventanas de acabado aguas abajo, la compensación de dimensiones, la optimización de la geometría del borde y la planificación de las ubicaciones de los puntos colgados. Esto se traduce aMenos trabajos, tiempos de entrega más predecibles y calidad de producción más consistente.
Para los ingenieros de adquisiciones, la pregunta correcta para hacer a un proveedor de acabado no es “¿Cuántos procesos puede ofrecer?”, sino más bien: ¿Existe un flujo de trabajo estructurado de integración de procesos entre su equipo de mecanizado CNC y su equipo de acabado?


 sophia@alcrocn.com
 86 15338350382
 6th North Street, Comunidad de Xiagang, Ciudad de Chang'an, Ciudad de Dongguan, Provincia de Guangdong, China.
