 +86 15338350382

 日本語
 英語
 スペイン語
 フランス語
 ロシア
 イタリア語
 ドイツ語

 8 分間で読める発表 Oct 26 2026
はじめに、表面処理は「後のステップ」ではなく、数値制御能力の延長である
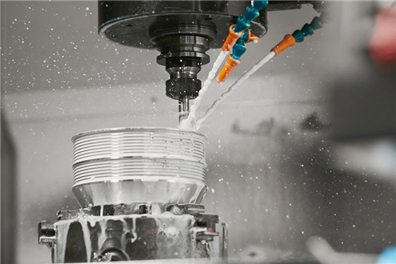
精密製造では、表面仕上げは純粋な美容操作と誤解されることが多い。プロセスチェーンを本当に理解しているエンジニアは知らない:NC加工部品の表面仕上げの品質は、切削工具が材料に接触するタイミングに大きく依存するコーティング接着力、均一性、寸法安定性は、数値制御加工中に構築されたミクロ幾何学的基礎に依存する。
航空宇宙、医療機器、自動車電子分野の購買エンジニアにとって、表面処理ベンダーを評価する際の核心的な問題は、「陽極酸化をすることができますか」ではなく、あなたは数値制御加工と表面仕上げ加工のプロセス結合?
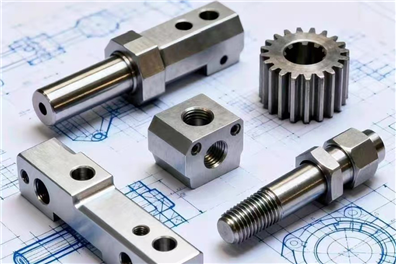
本文は加工の面からこのテーマを検討し、数値制御加工が満たさなければならないいくつかの主流の仕上げ加工技術の設計前提条件を系統的に研究し、具体的な部品タイプの例を提供した。
1.CNC加工:表面仕上げの「ステルス基板エンジニア」
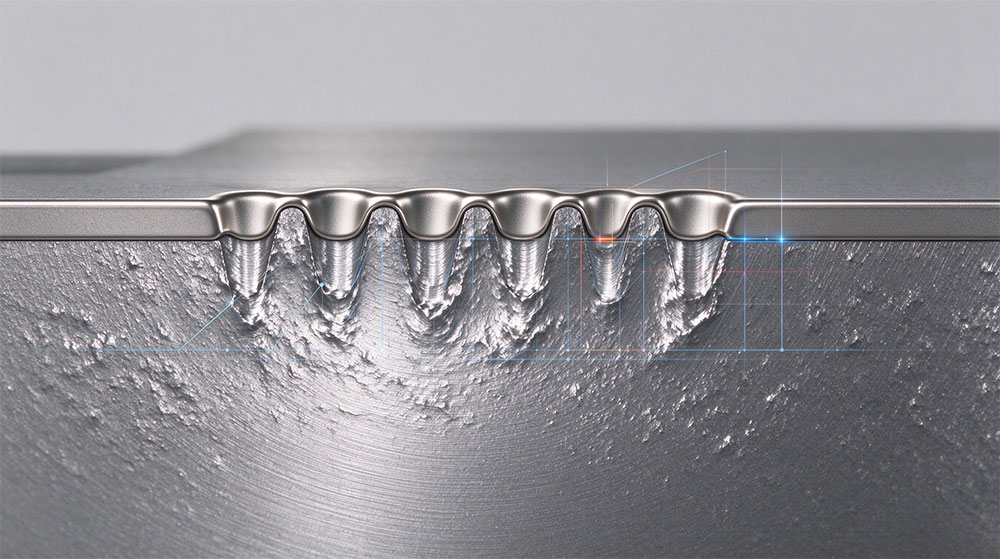
1.1表面粗さ:コーティングの付着力を決定するミクロ形態
銅めっきの場合、適な付着力を実現するには通常維持する必要があるRa値は厳密には0.8μmと1.6μmの間にある--この特殊なマイクロピーク谷構造は、銅層の強固な結合に必要な機械的アンカー滑らかすぎる(Ra 0.4μm以下)表面は機械的なインターロックが不足している、あまりにも粗い表面は、コーティング内に空隙や応力集中を引き起こす可能性がある。
これは、CNCにおいて、工具の選択、送り速度、スパン及び冷却剤の適用は任意のパラメータ選択の問題ではない。目標Ra範囲を一貫して提供できるNC工作機械自体が仕上げ品質の初の防御線である。
1.2寸法公差とコーティング厚さ:事前に完成しなければならない数学
めっきは部品の露出表面ごとに金属層を追加した。これは、加工は被覆厚を補償しなければならないねじフィーチャーの場合、ねじ表面の全体的な寸法変化は通常、規定めっき層の厚さの4倍
公差±0.01 mmの構造部材については、めっき層厚の影響が決定的である。工業的実践において、厳格な寸法制御が必要な精密CNC部品については、通常、±0.005 mmの公差を実現するために酸性銅浴を選択する軸受ホルダや精密雌ねじなどの機能面は、カスタムシリカゲルプラグと化学腐食に強いマスキングテープを使用して選択的に保護し、組立基準を裸金属とし、元の±0.003 mm幾何公差を維持しなければならない.
1.3エッジジオメトリ:電流密度とコーティング均一性における非可視変数
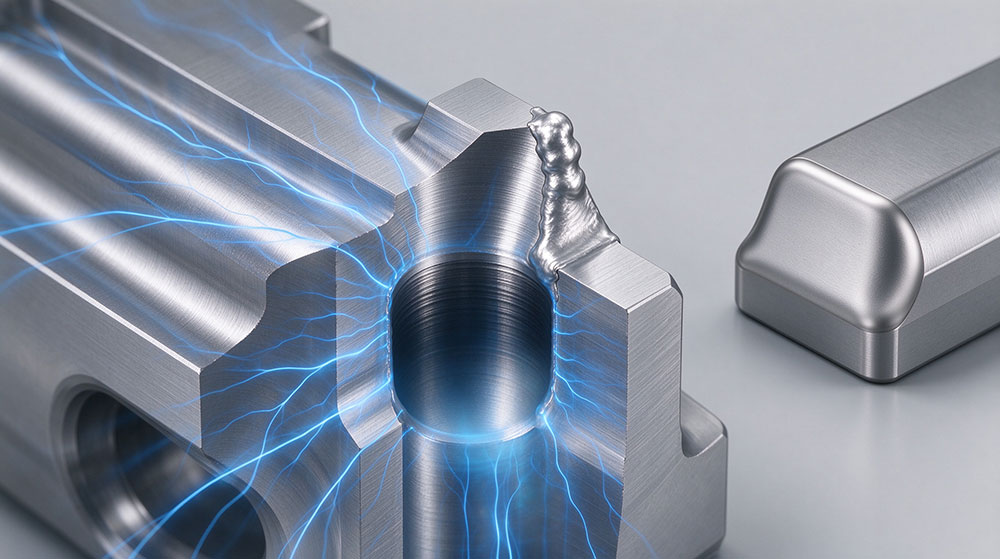
めっき中、電流密度は複雑なCNC幾何形状上に不均一に分布する。鋭いエッジにおける高電流密度は堆積を加速させ、結節や寸法オーバーシュートを引き起こす。深いブラインドホールは「ファラデーケージ効果」に直面し、電流が底部に届きにくく、コーティングが薄いか欠けている.
エッジフィレット半径を増やす電気めっきに使用する部品、または深点字穴にクロスドリル穴の通気穴を設計して、電解質循環とガスの逃避を促進するこれらの調整は微妙だが、下流仕上げの第1次通過成功率を直接決定した。
2.典型的な仕上げプロセス及びその対応するCNC部品タイプ
2.1陽極酸化-アルミニウム製部品のデフォルト設定
原則:陽極酸化は電気化学プロセスであり、表面に緻密なアルミナ層を形成し、耐食性と表面硬度を著しく向上させ、同時に一連の着色オプションをサポートする.
:
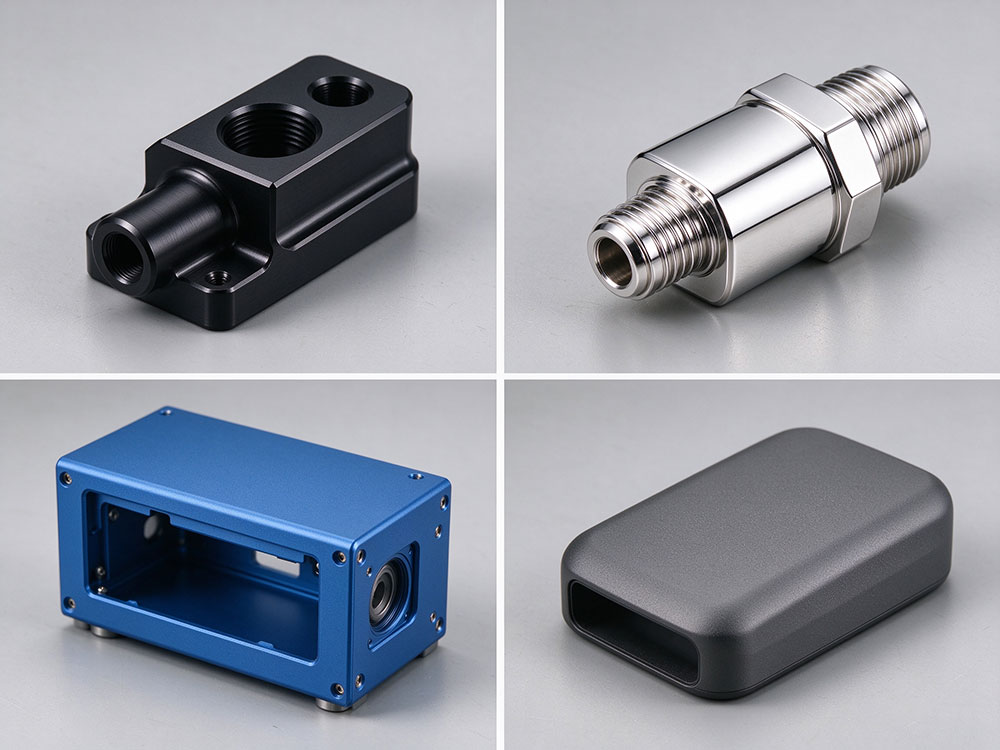
航空宇宙構造部品:6061と7075アルミニウム製CNC加工隔壁と翼梁、透明または黒色陽極酸化処理を有し、航空級暴露に耐えられる。
ロボットエンドエフェクタ取付板:航空宇宙、医療、ロボット及び自動車応用のための耐食性陽極アルミナCNC取付板。
エレクトロニックハウジング:陽極酸化膜は、物理的特性に影響を与えることなく、アルミニウムシェルの保護と染色可能な表面を提供する。
:陽極酸化の必要性電気接点の「サスペンションポイント」これらの接触領域は通常、白色残留物を示し、損傷のリスクがある可能性があります。全体の外観に影響を与えないように、非機能領域につり穴を設けるように設計する.
2.2電気めっき——導電性と耐摩耗性機能コーティング
原則:めっきは外部電流を用いて金属イオンをCNC部品表面に堆積する。銅、ニッケル及び亜鉛ニッケルコーティングは、耐食性、導電性、摩耗挙動及び溶接性を向上させることができる。
:
高出力ヒートシンクとバスバー:銅めっきは導電性とEMI遮蔽の核心技術である.
コネクタハウジングとコントロールつまみ:ニッケルめっきは美しい外観を提供し、同時にこれらのCNC部品の腐食を防止した。
:2014年アルミニウム合金の数値制御加工を採用し、内面に硬質耐摩耗コーティングがあり、アクチュエータシールの完全性を維持する。
:寸法補償とマスキング戦略のほか、めっき部品は深すぎるブラインドホールを避けるべきである。内部被覆が均一になるように、クロスドリルの通気通路を使用することをお勧めします。
2.3粉末塗料——過酷な環境への永続的な保護
原則:粉末コーティングは、帯電粉末粒子を金属表面に塗布し、優れた耐摩耗性と耐化学性を有する強靭なポリマー層に硬化させる。
:
NC工作機械の外殻と保護装置:コーティングは切削液と潤滑剤に抵抗でき、少なくとも120インチポンドの直接耐衝撃性を達成しなければならない。好ましくは切削領域の近くに160インチポンドを達成することができる。
おくがいこうぎょうヶーシング:高品質ポリエステル粉末は高紫外線保護を提供し、外殻の屋外暴露時の使用寿命を延長する。
ダッシュボードとハウジングのカスタマイズ:粉末コーティングはCNC加工後にRAL配色をカスタマイズし、保護と美しさを結合することができる。
:粉末塗料は通常、付着するためにサンドブラストまたは化学的前処理を必要とする。コーティング前の自動バリ取りと表面均一化が重要である。
2.4サンドブラスト——陽極酸化前の「標準化」ステップ
ビーズブラストは高圧下でガラスまたはセラミックビーズを部品表面に投射し、均一なマット表面を形成し、加工跡を隠し、その後の陽極酸化または粉末コーティングに一致した基材を提供する.
:アルミニウムケース、消費電子製品構造部品、医療機器ハンドル。サンドブラスト後、アルミニウム表面は酸洗いと温水シールを行い、陽極酸化の準備をすることができる。
3.内部NC加工能力を持つ表面処理ベンダーを選択した理由
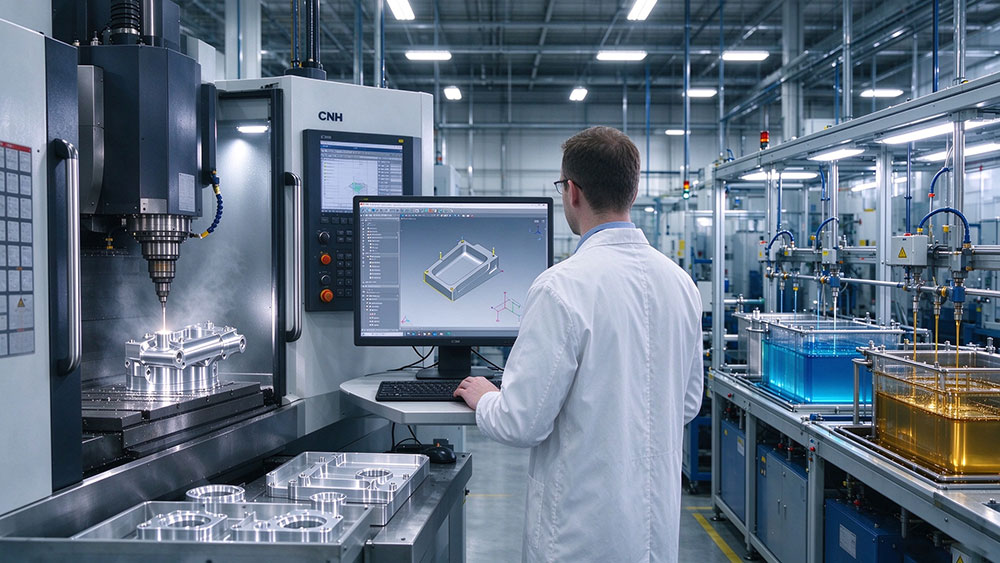
市場では2種類の後処理ベンダーが提供されています:独立した後処理工場とCNC加工能力と仕上げラインを有する集積製造業者プロジェクトの実行中には、すぐに違いが現れます。
スタンドアロンポストプロセッサCNC加工部品のバリ制御が不足していたり、粗さが目標範囲を超えていたり、めっき厚さが計算されていない場合は、仕上げ機はこれらの制限範囲内でしか動作できず、生産量の損失は顧客が負担します。
統合ベンダーDFM審査段階から参加する。CNCプログラミングは、下流仕上げウィンドウ、補償寸法、エッジ幾何形状の適化、および計画つり下げ位置を考慮した。再加工が少なく、納期が予測でき、生産品質が安定している.
購買エンジニアにとって、仕上げ加工ベンダーに質問する正しい質問は、「どのくらいのプロセスを提供できますか?」ではなく、NC加工チームと仕上げチームの間に構造化されたプロセス統合ワークフローがありますか?


 sophia@alcrocn.com
 86 15338350382
 中国広東省東莞市長安鎮の一時帰休コミュニティ北六街。
