 +86 15338350382

 Français
 Anglais
 Espagnol
 Russe
 Italien
 Allemand
 Japonais
 8 Min lecturePublié Oct 26 2026
Introduction: La finition de surface n'est pas "la dernière étape" - c'est une extension de la capacité CNC
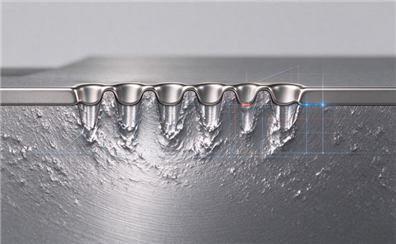
Dans la fabrication de précision, la finition de surface est souvent mal comprise comme une opération purement cosmétique. Les ingénieurs qui comprennent vraiment la chaîne de processus savent autrement :la qualité de la finition de surface d'une pièce usinée par CNC est en grande partie déterminée au moment où l'outil de coupe contacte le matériauL'adhésion du revêtement, l'uniformité et la stabilité dimensionnelle dépendent toutes de la fondation géométrique microscopique établie lors de l'usinage CNC.
Pour les ingénieurs d’approvisionnement dans l’aérospatial, les dispositifs médicaux et l’électronique automobile, la question principale lors de l’évaluation d’un fournisseur de finition de surface n’est jamais simplement « Pouvez-vous faire l’anodization ? »Combien profondément comprenez-vous lecouplage de processus entre usinage CNC et finition de surface?
Cet article aborde le sujet du côté de l'usinage, en examinant systématiquement les conditions préalables de conception que l'usinage CNC doit remplir pour plusieurs processus de finition traditionnels, avec des exemples spécifiques de type de pièce.
1. usinage CNC : le « ingénieur de substrat invisible » pour la finition de surface
1.1 Roughness de surface: la micro-topographie qui détermine l'adhésion du revêtement
Les procédés d'électroplastage imposent des exigences spécifiques en matière de rugosité aux surfaces usinées par CNC. Pour le placage en cuivre, l'obtention d'une adhésion optimale nécessite généralement le maintien d'unValeur de Ra strictement entre 0,8 μm et 1,6 μm— cette structure particulière de micro-pic et de vallée fournitancrage mécanique nécessaire pour que la couche de cuivre se lie solidementLes surfaces trop lisses (inférieures à 0,4 μm de Ra) manquent de verrouillage mécanique; les surfaces trop rugueuses risquent de porosité ou de concentration de contraintes dans le revêtement.
Cela signifie que lestratégie de coupe de finitionen CNC - sélection d'outils, vitesse d'alimentation, passage et application de liquide de refroidissement - n'est pas une question de choix arbitraire de paramètres. Une machine CNC capable de fournir constamment la gamme Ra cible est elle-même la première ligne de défense pour la qualité de finition.
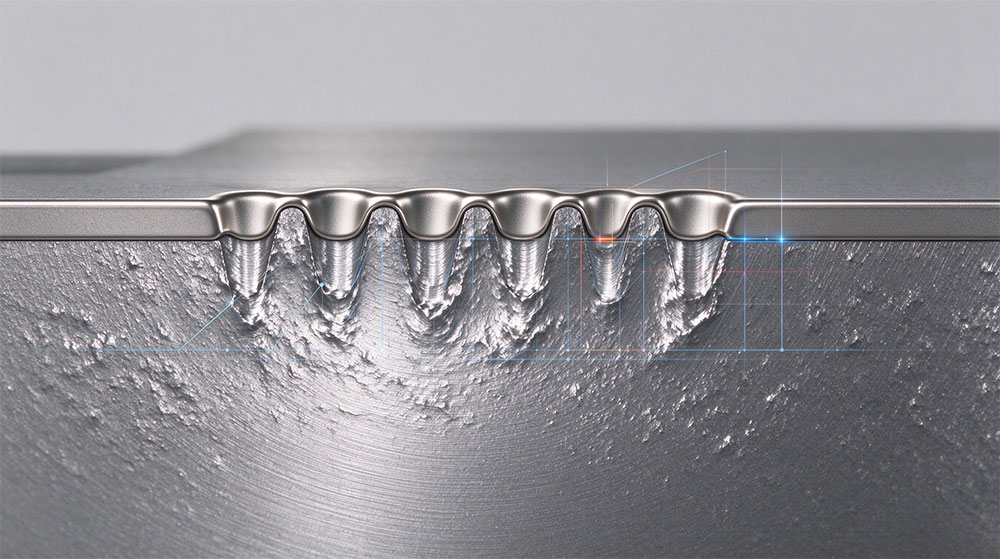
1.2 Tolérance dimensionnelle et épaisseur du revêtement: les mathématiques à faire à l'avance
La galvanoplating ajoute une couche métallique à chaque surface exposée d'une pièce. Cela signifiel'usinage doit être compensé pour l'épaisseur du revêtementPour les caractéristiques filetées, le changement dimensionnel total sur une surface filetée est généralement4 fois l'épaisseur de placage spécifiéeL'incapacité de calculer cette croissance lors de la programmation CNC garantit que les pièces de précision se lieront ou échoueront lors de l'assemblage final.
Pour les composants structurels avec des tolérances de ±0,01 mm, l'impact de l'épaisseur de placage est décisif. Dans la pratique industrielle, pour les pièces CNC de précision nécessitant un contrôle dimensionnel strict, les bains en cuivre acide sont généralement sélectionnés pour atteindre des tolérances de ± 0,005 mmLes surfaces fonctionnelles telles que les sièges de roulement et les filets internes de précision doivent être protégées sélectivement à l'aide de bouchons en silicone personnalisés et de rubans de masquage résistants aux produits chimiques pour garder les dates d'assemblage comme du métal nu, préservant leurs tolérances géométriques originales de ± 0,003 mm.
1.3 Géométrie des bords: la variable invisible de la densité courante et de l'uniformité du revêtement
Pendant la galvanoplating, la densité de courant ne se distribue pas uniformement sur les géométries CNC complexes. La densité de courant élevée aux bords aigus provoque un dépôt accéléré, conduisant à des nodules ou à un dépassement dimensionnel. Les trous aveugles profonds font face à l'« effet cage Faraday », où le courant lutte pour atteindre le fond, ce qui entraîne un revêtement mince ou absent..
Les machinistes CNC expérimentés tiennent compte de ces facteurs au stade de la programmation:rayons croissants de filet de bordsur des pièces destinées au placage ou à la conception de trous de ventilation traversés dans des trous aveugles profonds pour faciliter la circulation des électrolytes et l'échappement des gazCes ajustements, bien que subtils, déterminent directement les taux de réussite du premier passage dans la finition en aval.
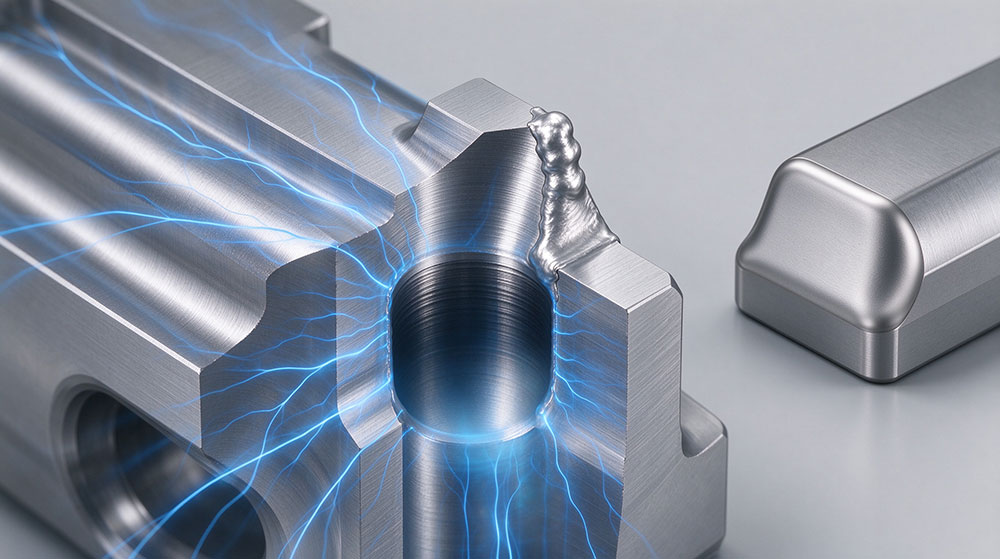
2. Processus de finition typiques et leurs types de pièces CNC correspondants
2.1 Anodisation — La défaut pour les composants en aluminium
PrincipeL'anodization est un processus électrochimique qui forme une couche dense d'oxyde d'aluminium sur la surface, améliorant considérablement la résistance à la corrosion et la dureté de la surface tout en prenant en charge une gamme d'options de coloration.
Pièces typiques CNC:
Composants structurels aérospatiaux: cloisons et ailes usinées par CNC en aluminium 6061 et 7075, avec finitions anodisées claires ou noires qui résistent à l'exposition de qualité aéronautique.
Plaques de montage d'effecteurs robotiquesPlaques de montage CNC en aluminium anodisé résistant à la corrosion servant les applications aérospatiales, médicales, robotiques et automobiles.
Boîtiers électroniquesLes films anodisés offrent à la fois une protection et une surface teintible pour les boîtiers en aluminium sans compromettre les propriétés physiques.
Conditions préalables d'usinage: Anodization nécessite« points de suspension » pour le contact électriqueCes zones de contact présentent souvent des résidus blancs et risquent d'être endommagées. La conception devrait placer des trous de point de suspension dans des zones non fonctionnelles pour éviter de compromettre l'apparence globale.
2.2 Électroplastage — Revêtements fonctionnels pour la conductivité et la résistance à l'usure
PrincipeLa galvanoplating utilise un courant externe pour déposer des ions métalliques sur les surfaces des pièces CNC. Les revêtements cuivre, nickel et zinc-nickel améliorent la résistance à la corrosion, la conductivité, le comportement d'usure et la soudabilité.
Pièces typiques CNC:
Dispenseurs et barres de chaleur haute puissanceLe placage en cuivre est le processus central pour la conductivité électrique et le blindage EMI.
Boîtiers de connecteur et boutons de commandeLe nickelage fournit une apparence esthétique tout en empêchant la corrosion de ces composants CNC.
Boîtiers de support de direction de course: Machiné par CNC à partir d'alliage d'aluminium 2014, avec revêtement dur et résistant à l'usure sur les surfaces internes pour maintenir l'intégrité de l'étanchéité de l'actionneur.
Conditions préalables d'usinageAu-delà des stratégies de compensation dimensionnelle et de masquage, les pièces plaquées doivent éviter des trous aveugles trop profonds. Des passages de ventilation traversés sont recommandés pour assurer une couverture interne uniforme.
2.3 Revêtement en poudre — Protection durable pour les environnements exigeants
PrincipeLe revêtement en poudre applique des particules de poudre chargées sur les surfaces métalliques, qui durcissent en une couche de polymère résistante avec une excellente résistance à l'usure et aux produits chimiques.
Pièces typiques CNC:
Boîtiers et gardes de machines CNCLes revêtements doivent résister aux fluides de coupe et aux lubrifiants, atteignant une résistance à l'impact direct d'au moins 120 pouces de livres, avec 160 pouces de livres préférées près de la zone de coupe.
Enclosures industrielles extérieuresLes poudres de polyester de qualité offrent une protection UV élevée, prolongant la durée de vie de l'enceinte en exposition extérieure.
Panneaux d'instruments et boîtiers personnalisésLe revêtement en poudre permet une correspondance de couleur RAL personnalisée après usinage CNC, combinant protection avec esthétique.
Conditions préalables d'usinageLe revêtement en poudre nécessite généralement un sablage de perles ou un prétraitement chimique pour l'adhésion. Les marques d’outils profondes ou les rebures sur les surfaces CNC peuvent « imprimer à travers » le revêtement. Le débarrage automatisé et l'homogénéisation de la surface avant le revêtement sont essentiels.
2.4 Sablage de perles - L'étape de "normalisation" avant l'anodization
Le sablage de perles projette des perles de verre ou de céramique à haute pression sur les surfaces des pièces, créant une finition mate uniforme qui masque les marques d'usinage et fournit un substrat homogène pour l'anodization ultérieure ou le revêtement en poudre.
Pièces typiques CNC: Boîtiers en aluminium, composants structurels d'électronique grand public, poignées de dispositifs médicaux. Après le soufflage, les surfaces en aluminium peuvent être nettoyées à l'acide et scellées à l'eau chaude en préparation à l'anodization.
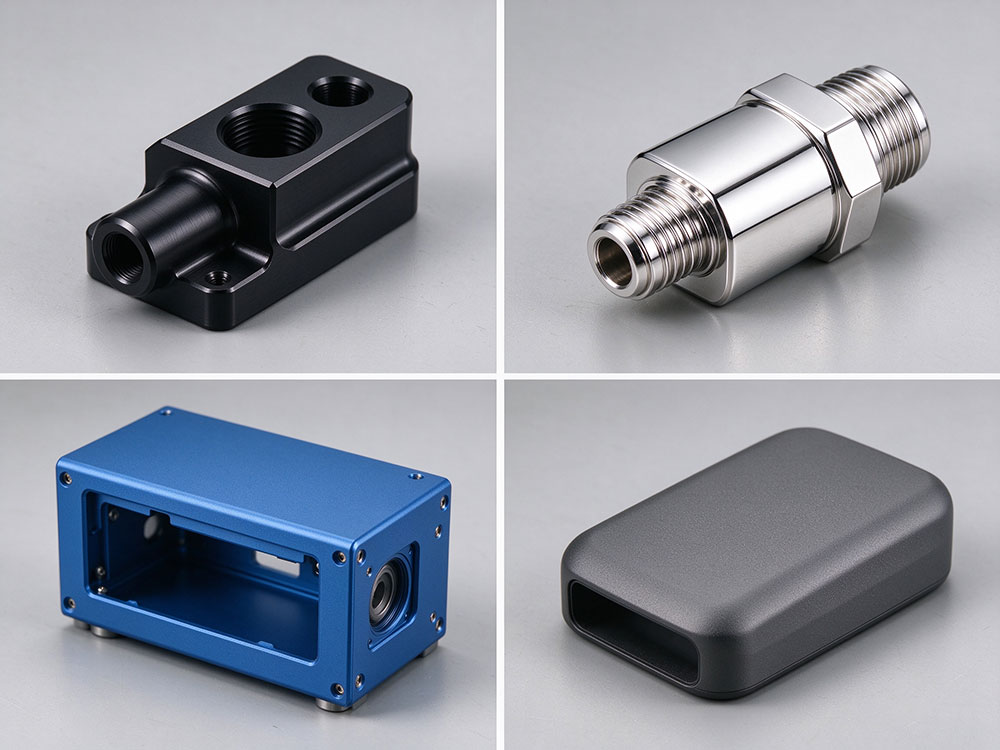
3. Pourquoi choisir un fournisseur de finition de surface avec la capacité d'usinage CNC interne?
Le marché offre deux types de prestataires de finition : ateliers de post-traitement indépendants etfabricants intégrés avec des capacités d'usinage CNC et des lignes de finitionLa différence devient évidente rapidement lors de l'exécution du projet.
Post-processeurs autonomescommencer leur participation lorsque les pièces arrivent. Si les pièces usinées par CNC ont un contrôle inadéquat de la débarrage, une rugosité en dehors de la plage cible ou une épaisseur de placage non comptée, le finiteur ne peut travailler que dans ces contraintes et la perte de rendement tombe sur le client.
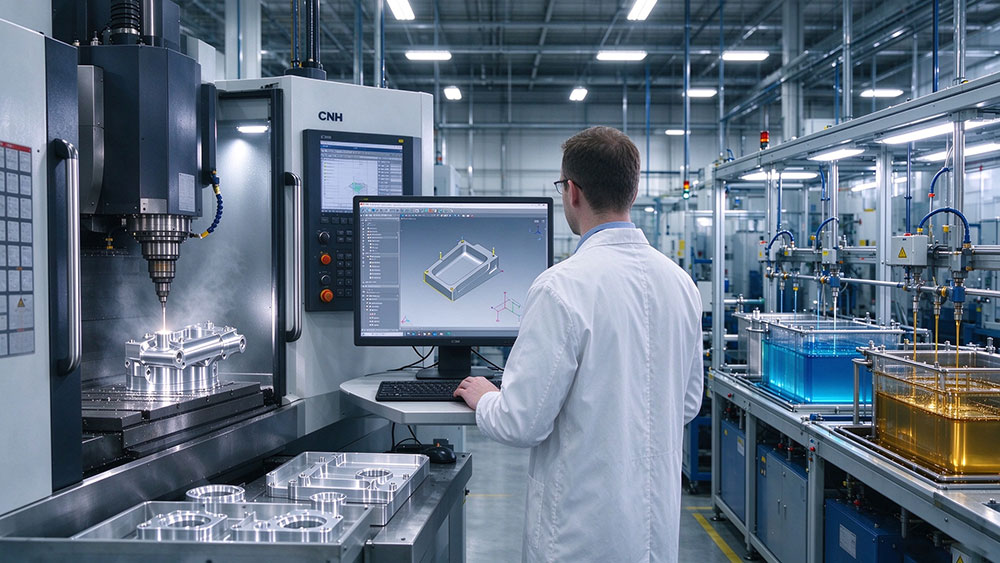
Fournisseurs intégrésà partir de la phase d'examen du DFM. La programmation CNC prend en compte les fenêtres de finition en aval, la compensation des dimensions, l'optimisation de la géométrie des bords et la planification des emplacements des points d'accrochage. Cela se traduit parmoins de remaniements, des délais de livraison plus prévisibles et une qualité de production plus cohérente.
Pour les ingénieurs des achats, la bonne question à poser à un fournisseur de finition n’est pas « Combien de processus pouvez-vous offrir ? » mais plutôt : Existe-t-il un flux de travail structuré d’intégration de processus entre votre équipe d’usinage CNC et votre équipe de finition ?


 sophia@alcrocn.com
 86 15338350382
 6ème rue nord, communauté de Xiagang, ville de Chang'an, ville de Dongguan, province du Guangdong, Chine.
