 +86 15338350382

 Italian
 Inglese
 Spagnolo
 Francese
 Russo
 Tedesco
 Giapponese
 8 Min letturaPubblicato Oct 26 2026
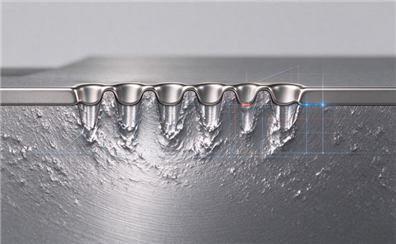
Introduzione: La finitura della superficie non è "l'ultimo passo" - è un'estensione della capacità CNC
Nella produzione di precisione, la finitura superficiale è spesso fraintesa come un'operazione puramente cosmetica. Gli ingegneri che comprendono veramente la catena di processo sanno altrimenti:la qualità della finitura superficiale di una parte lavorata CNC è in gran parte determinata nel momento in cui lo strumento di taglio contatta il materialeL'adesione del rivestimento, l'uniformità e la stabilità dimensionale dipendono tutte dalla fondazione geometrica microscopica stabilita durante la lavorazione CNC.
Per gli ingegneri dell'approvvigionamento nel settore aerospaziale, dei dispositivi medici e dell'elettronica automobilistica, la domanda fondamentale durante la valutazione di un fornitore di finiture superficiali non è mai semplicemente "Puoi fare l'anodizzazione?"Quanto profondamente capisci ilaccoppiamento di processo tra lavorazione CNC e finitura superficiale?
Questo articolo affronta l'argomento dal lato della lavorazione, esaminando sistematicamente i prerequisiti di progettazione che la lavorazione CNC deve soddisfare per diversi processi di finitura tradizionali, con esempi specifici di tipo di pezzo.
1. Lavorazione CNC: L'"ingegnere invisibile del substrato" per la finitura della superficie
1.1 Ruosità della superficie: la microtopografia che determina l'adesione del rivestimento
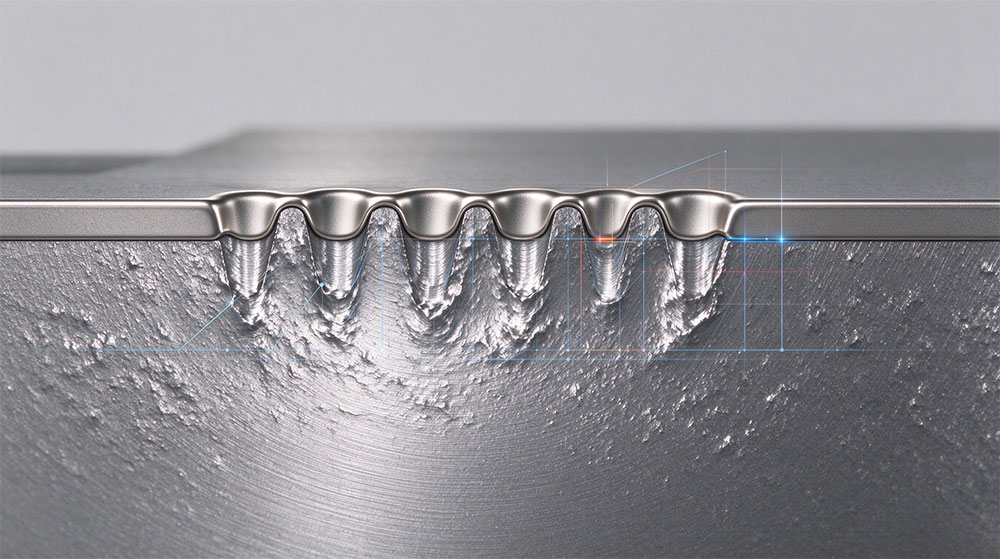
I processi di galvanoplastica impongono specifici requisiti di rugosità sulle superfici lavorate a CNC. Per la placcatura in rame, il raggiungimento di un'aderenza ottimale richiede tipicamente il mantenimento di unValore Ra strettamente tra 0,8 μm e 1,6 μmQuesta particolare struttura micro-picco-valle fornisce laancoraggio meccanico necessario per il legame sicuro dello strato di rameLe superfici troppo lisce (sotto Ra 0,4 μm) mancano di interblocco meccanico; superfici che sono troppo rugose rischiano porosità o concentrazione di stress all'interno del rivestimento.
Ciò significa che ilstrategia di taglio finitura-lavorazionein CNC - selezione degli utensili, velocità di alimentazione, passaggio e applicazione di refrigerante - non è una questione di scelta arbitraria dei parametri. Una macchina CNC in grado di fornire costantemente la gamma Ra di destinazione è di per sé la prima linea di difesa per la qualità della finitura.
1.2 Tolleranza dimensionale e spessore del rivestimento: la matematica che deve essere fatta in anticipo
La galvanoplastica aggiunge uno strato metallico a ogni superficie esposta di una parte. Ciò significalavorazione deve essere compensata per lo spessore del rivestimento. Per le caratteristiche filettate, il cambiamento dimensionale totale su una superficie filettata è generalmente4 volte lo spessore di placcatura specificatoIl mancato calcolo di questa crescita durante la programmazione CNC garantisce che le parti di precisione si legano o falliscono durante l'assemblaggio finale.
Per i componenti strutturali con tolleranze di ±0,01 mm, l'impatto dello spessore di placcatura è decisivo. Nella pratica industriale, per le parti CNC di precisione che richiedono un rigoroso controllo dimensionale, i bagni in rame acido sono tipicamente selezionati per raggiungere tolleranze di ± 0,005 mmLe superfici funzionali come i sedili dei cuscinetti e i filetti interni di precisione devono essere protetti in modo selettivo utilizzando spine in silicone personalizzate e nastri mascheranti resistenti alle sostanze chimiche per mantenere i dati di assemblaggio come metallo nudo, preservando le loro tolleranze geometriche originali di ± 0,003 mm.
1.3 Geometria del bordo: la variabile invisibile della densità corrente e dell'uniformità del rivestimento
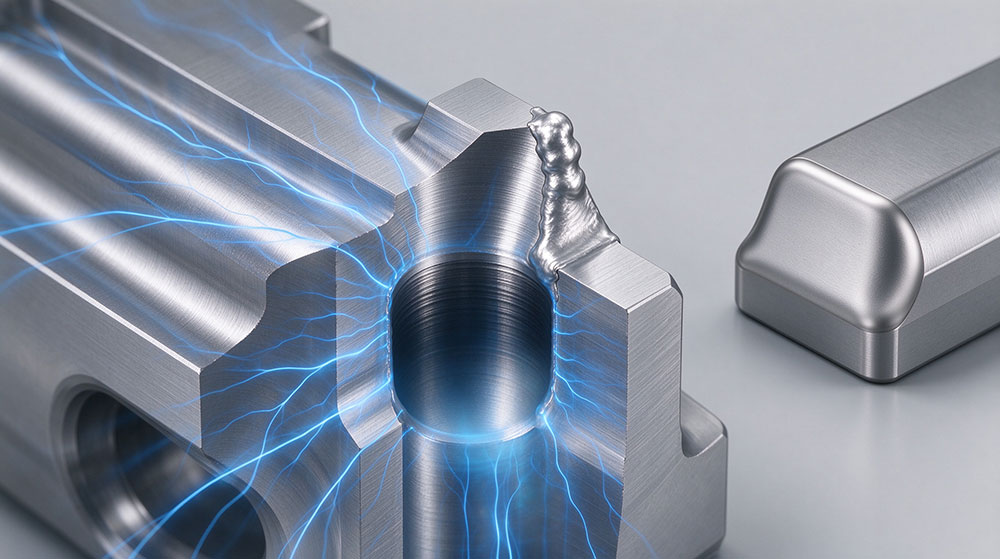
Durante la galvanizzazione, la densità di corrente non si distribuisce uniformemente su geometrie CNC complesse. L'alta densità di corrente ai bordi taglienti provoca una deposizione accelerata, che porta a noduli o sovrappressione dimensionale. I buchi ciechi profondi affrontano l'"effetto gabbia di Faraday", dove la corrente lotta per raggiungere il fondo, con conseguente rivestimento sottile o assente.
Machinisti CNC esperti tengono conto di questi fattori nella fase di programmazione:raggi di filetto di bordo crescentisulle parti destinate alla placcatura o alla progettazione di fori di ventilazione perforati in fori ciechi profondi per facilitare la circolazione degli elettroliti e la fuga dei gasQueste regolazioni, anche se sottili, determinano direttamente i tassi di successo del primo passaggio nella finitura a valle.
2. Tipici processi di finitura e i loro corrispondenti tipi di parti CNC
2.1 Anodizzazione - Il default per i componenti in alluminio
PrincipioL'anodizzazione è un processo elettrochimico che forma uno strato denso di ossido di alluminio sulla superficie, migliorando significativamente la resistenza alla corrosione e la durezza della superficie supportando una gamma di opzioni di colorazione.
Parti tipiche CNC:
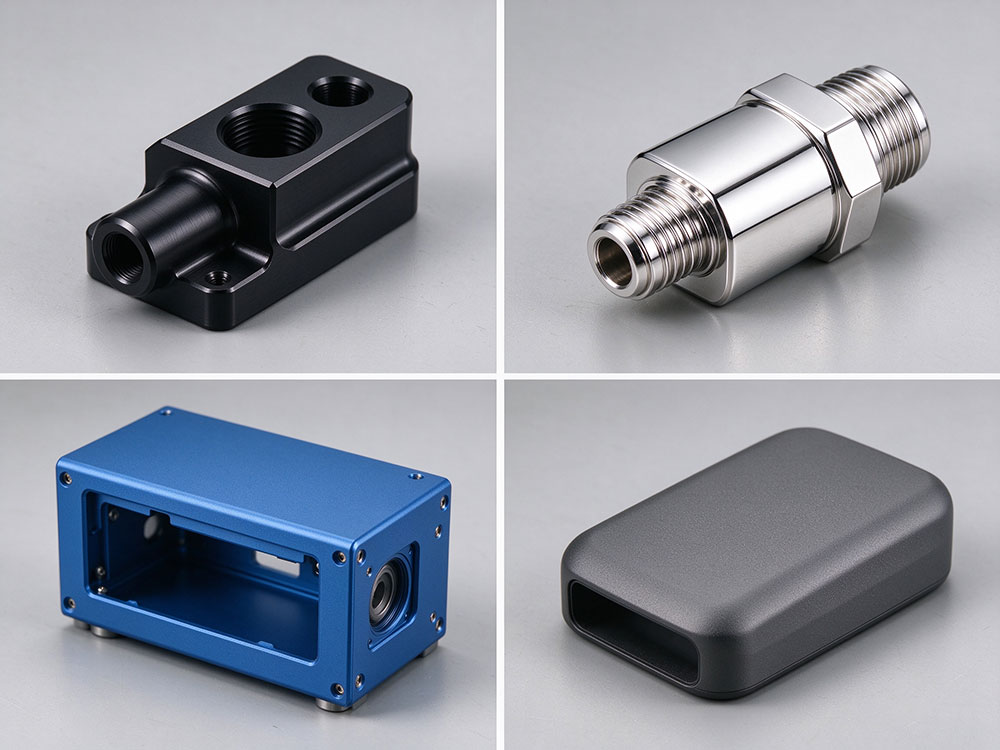
Componenti strutturali aerospaziali: Parature e sparni in alluminio 6061 e 7075 lavorati a CNC, con finiture anodizzate trasparenti o nere che resistono all'esposizione di qualità aeronautica.
Piastre di montaggio dell'effettore finale roboticoPiastre di montaggio CNC in alluminio anodizzato resistente alla corrosione che servono applicazioni aerospaziali, mediche, robotiche e automobilistiche.
Incorporazioni elettronicheLe pellicole anodizzate forniscono sia protezione che una superficie tintibile per gli alloggi in alluminio senza compromettere le proprietà fisiche.
Prerequisiti di lavorazione: Anodizzazione richiede“punti sospesi” per il contatto elettricoQueste aree di contatto spesso mostrano residui bianchi e possono essere a rischio di danni. Il design dovrebbe posizionare fori a punto sospeso in aree non funzionali per evitare di compromettere l'aspetto generale.
2.2 Electroplating - rivestimenti funzionali per conduttività e resistenza all'usura
PrincipioLa galvanizzazione utilizza corrente esterna per depositare ioni metallici sulle superfici delle parti CNC. I rivestimenti di rame, nichel e zinco-nichel migliorano la resistenza alla corrosione, la conduttività, il comportamento di usura e la saldabilità.
Parti tipiche CNC:
Dissipatori e busbar ad alta potenzaLa placcatura di rame è il processo principale per la conduttività elettrica e la schermazione EMI.
Custodie connettori e manopole di controlloLa placcatura di nichel fornisce un aspetto estetico evitando la corrosione su questi componenti CNC.
Casse per sterzo da corsa: lavorato CNC dalla lega di alluminio del 2014, con rivestimento duro e resistente all'usura sulle superfici interne per mantenere l'integrità della tenuta dell'attuatore.
Prerequisiti di lavorazioneOltre alla compensazione dimensionale e alle strategie di mascheramento, le parti placcate dovrebbero evitare fori ciechi eccessivamente profondi. Si raccomandano passaggi di ventilazione perforati per garantire una copertura interna uniforme.
2.3 Rivestimento a polvere — Protezione duratura per ambienti esigenti
PrincipioIl rivestimento a polvere applica particelle di polvere caricate sulle superfici metalliche, che si curano in uno strato di polimero resistente con eccellente resistenza all'usura e alle sostanze chimiche.
Parti tipiche CNC:
Casse e protezioni per macchine CNCI rivestimenti devono resistere ai fluidi e ai lubrificanti di taglio, raggiungendo una resistenza agli impatti diretti di almeno 120 pollici, con 160 pollici preferiti vicino alla zona di taglio.
Incorporazioni industriali all'apertoLe polveri di poliestere di qualità forniscono un'alta protezione UV, estendendo la vita del contenitore all'esposizione all'aperto.
Pannelli strumentali e custodie personalizzatiIl rivestimento a polvere consente la corrispondenza del colore RAL personalizzato dopo la lavorazione CNC, combinando la protezione con l'estetica.
Prerequisiti di lavorazioneIl rivestimento in polvere richiede in genere il sabbiaggio di perline o il pretrattamento chimico per l'adesione. Le marcature profonde degli utensili o le borse sulle superfici CNC possono “stampare attraverso” il rivestimento. La sbrabatura automatica e l'omogeneizzazione della superficie prima del rivestimento sono fondamentali.
2.4 Sabbiatura di perline - Il passo di "standardizzazione" prima dell'anodizzazione
Il blasting di perline proietta perline di vetro o ceramica ad alta pressione su superfici di parti, creando una finitura opaca uniforme che nasconde segni di lavorazione e fornisce un substrato coerente per la successiva anodizzazione o rivestimento a polvere.
Parti tipiche CNC: Custodie in alluminio, componenti strutturali di elettronica di consumo, maniglie per dispositivi medici. Dopo lo sbuffaggio, le superfici in alluminio possono essere pulite con acido e sigillate con acqua calda in preparazione per l'anodizzazione.
3. Perché scegliere un fornitore di finitura superficiale con capacità di lavorazione CNC interna?
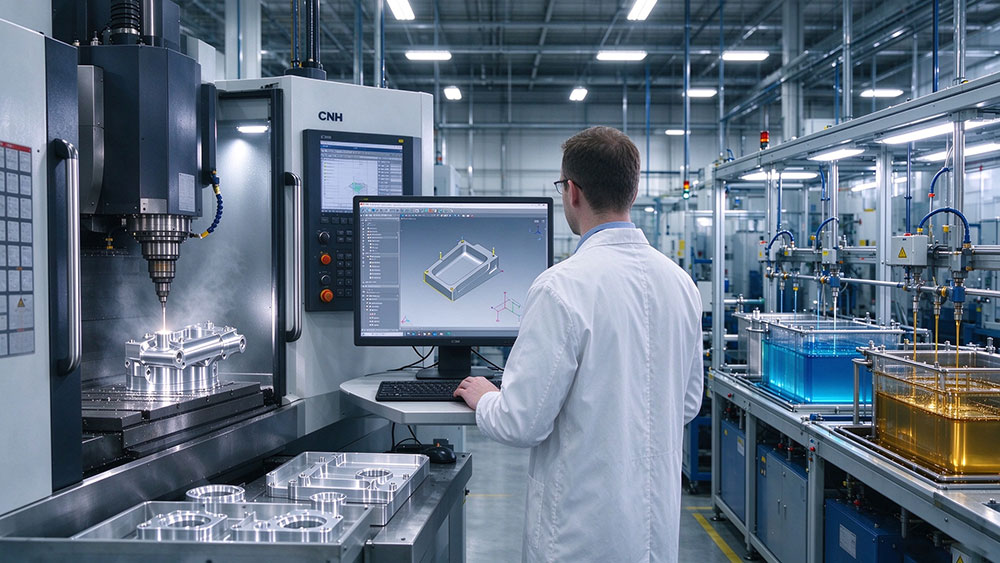
Il mercato offre due tipi di fornitori di finiture: negozi di post-lavorazione indipendenti eproduttori integrati con capacità di lavorazione CNC e linee di finituraLa differenza diventa evidente rapidamente durante l'esecuzione del progetto.
Post-processori indipendentiiniziare il loro coinvolgimento quando arrivano le parti. Se le parti lavorate a CNC hanno un controllo inadeguato della borsa, rugosità al di fuori della gamma di obiettivo o spessore di placcatura non contato, il finitore può lavorare solo entro questi vincoli e la perdita di rendimento ricade sul cliente.
Fornitori integratidalla fase di revisione del DFM. La programmazione CNC tiene conto delle finestre di finitura a valle, compensa le dimensioni, ottimizza la geometria dei bordi e pianifica le posizioni dei punti di sospensione. Questo si traduce inmeno rielaborazioni, tempi di consegna più prevedibili e qualità di produzione più coerente.
Per gli ingegneri procurement, la domanda giusta da porre a un fornitore di finiture non è “Quanti processi puoi offrire?” ma piuttosto: Esiste un flusso di lavoro strutturato di integrazione dei processi tra il tuo team di lavorazione CNC e il tuo team di finitura?


 sophia@alcrocn.com
 86 15338350382
 6th North Street, comunità di Xiagang, città di Chang'an, città di Dongguan, provincia del Guangdong, Cina.
