 +86 15338350382

 German
 English
 Spanish
 French
 Russian
 Italian
 Japanese
 8 Min lesenVeröffentlicht Oct 26 2026
Einführung: Oberflächenverbindung ist nicht "der letzte Schritt" - es ist eine Erweiterung der CNC-Fähigkeit
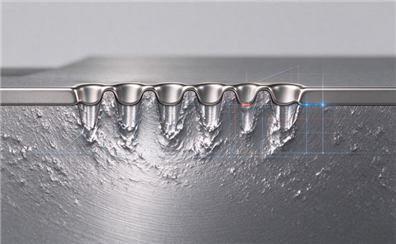
In der Präzisionsfertigung wird die Oberflächenverbindung oft als rein kosmetische Operation missverstanden. Ingenieure, die die Prozesskette wirklich verstehen, wissen anders:die Qualität der Oberflächenverbindung eines CNC-bearbeiteten Teils wird weitgehend bestimmt, sobald das Schneidwerkzeug das Material berührtBeschichtungshaftung, Gleichmäßigkeit und Dimensionsstabilität hängen alle von der mikroskopischen geometrischen Grundlage ab, die während der CNC-Bearbeitung etabliert wird.
Für Beschaffungsingenieure in den Bereichen Luft- und Raumfahrt, Medizingeräte und Automobilelektronik ist die Kernfrage bei der Bewertung eines Oberflächenverbindungsanbieters nie einfach „Kannst du eloxieren?“ Es ist:Wie tief verstehst du dieProzesskopplung zwischen CNC-Bearbeitung und Oberflächenverbearbeitung?
Dieser Artikel nähert sich dem Thema von der Bearbeitungsseite aus und untersucht systematisch die Konstruktionsvoraussetzungen, die die CNC-Bearbeitung für mehrere gängige Fertigungsprozesse erfüllen muss, mit spezifischen Beispielen für Teiletypen.
1. CNC-Bearbeitung: Der „unsichtbare Substrat-Ingenieur“ für die Oberflächenbeschneidung
1.1 Oberflächenrauhe: Die Mikrotopografie, die die Beschichtungshaftung bestimmt
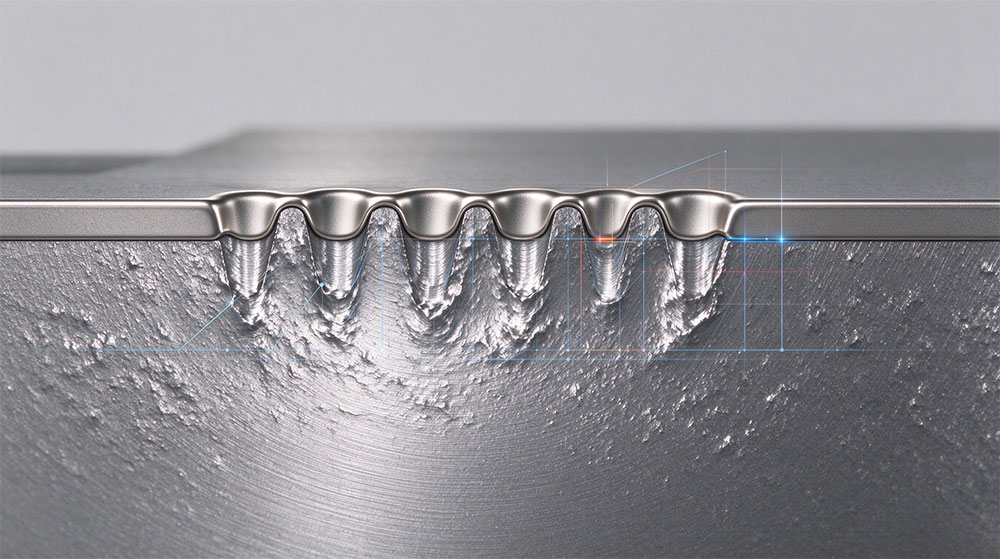
Galvanisierungsprozesse stellen spezifische Rauheitsanforderungen auf CNC-bearbeitete Oberflächen. Für die Kupferbeschichtung erfordert die Erreichung einer optimalen Haftung typischerweise die Aufrechterhaltung einerRa-Wert streng zwischen 0,8 μm und 1,6 μmDiese spezielle Mikro-Peak-und-Tal-Struktur bietet diemechanische Verankerung notwendig, um die Kupferschicht sicher zu bindenOberflächen, die zu glatt sind (unter Ra 0,4 μm), fehlen eine mechanische Verriegelung; Oberflächen, die zu rau sind, riskieren eine Porosität oder eine Spannungskonzentration innerhalb der Beschichtung.
Das bedeutet, dass dieFertigbearbeitungsstrategiein CNC - Werkzeugauswahl, Zufuhrgeschwindigkeit, Umstieg und Kühlmittelanwendung - ist keine Frage der willkürlichen Parameterwahl. Eine CNC-Maschine, die die Zielreihe Ra konsequent liefern kann, ist selbst die erste Verteidigungslinie für die Fertigungsqualität.
1.2 Dimensionale Toleranz und Beschichtungsdicke: Die Mathematik, die im Voraus gemacht werden muss
Die Galvanisierung fügt jeder freigelegten Oberfläche eines Teils eine metallische Schicht hinzu. Das bedeutetBearbeitung muss für die Schichtdicke ausgeglichen werdenBei Gewindefunktionen ist die Gesamtmaßänderung an einer Gewindefläche in der Regel4 Mal die angegebene BeschichtungsdickeDie Nichtberechnung dieses Wachstums während der CNC-Programmierung garantiert, dass Präzisionsteile während der Endmontage binden oder ausbrechen.
Bei Bauteilen mit Toleranzen von ±0,01 mm ist der Einfluss der Beschichtungsdicke entscheidend. In der Industriepraxis werden für PräzisionsCNC-Teile, die eine strenge Dimensionskontrolle erfordern, in der Regel saure Kupferbäder ausgewählt, um Toleranzen von ±0,005 mm zu erreichen.Funktionsflächen wie Lagersitze und Präzisionsinnengewinden müssen selektiv mit benutzerdefinierten Silikonstecken und chemischbeständigen Maskierbändern geschützt werden, um die Montagedaten als bloßes Metall zu halten und ihre ursprünglichen geometrischen Toleranzen von ±0,003 mm zu bewahren..
1.3 Kantengeometrie: Die unsichtbare Variable in Stromdichte und Beschichtungseinheit
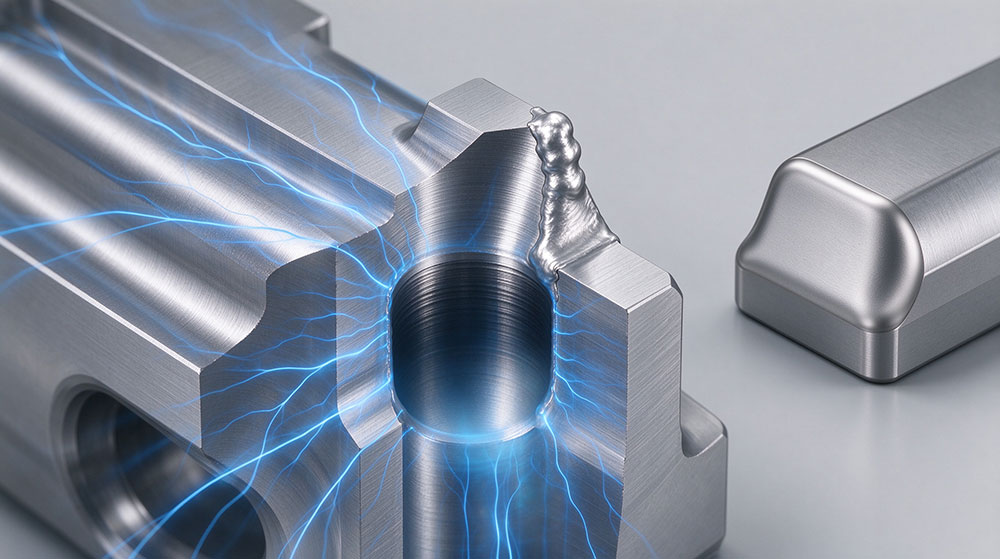
Bei der Galvanisierung verteilt sich die Stromdichte nicht gleichmäßig über komplexe CNC-Geometrien hinweg. Hohe Stromdichte an scharfen Kanten verursacht beschleunigte Ablagerung, die zu Knoten oder Dimensionsüberschreitungen führt. Tiefe blinde Löcher stehen dem „Faraday-Käfig-Effekt“ gegenüber, bei dem Strom kämpft, den Boden zu erreichen, was zu einer dünnen oder fehlenden Beschichtung führt.
Erfahrene CNC-Maschinenbauer berücksichtigen diese Faktoren in der Programmierungsphase:zunehmende Randfilet Radienauf Teilen, die zur Beschichtung bestimmt sind, oder die Konstruktion von Kreuzbohrlöchern in tiefen Blindlöchern zur Erleichterung der Elektrolytzirkulation und des GasaustrittsDiese Anpassungen bestimmen, obwohl subtil, direkt die Erfolgsraten der ersten Passe bei der nachgelagerten Veredelung.
2. Typische Fertigungsprozesse und ihre entsprechenden CNC-Teiletypen
2.1 Anodisierung - Standard für Aluminium-Komponenten
GrundsatzDie Anodisierung ist ein elektrochemischer Prozess, der eine dichte Aluminiumoxidschicht auf der Oberfläche bildet, wodurch die Korrosionsbeständigkeit und die Oberflächenhärte erheblich verbessert werden, während eine Reihe von Färbungsoptionen unterstützt werden.
Typische CNC-Teile:
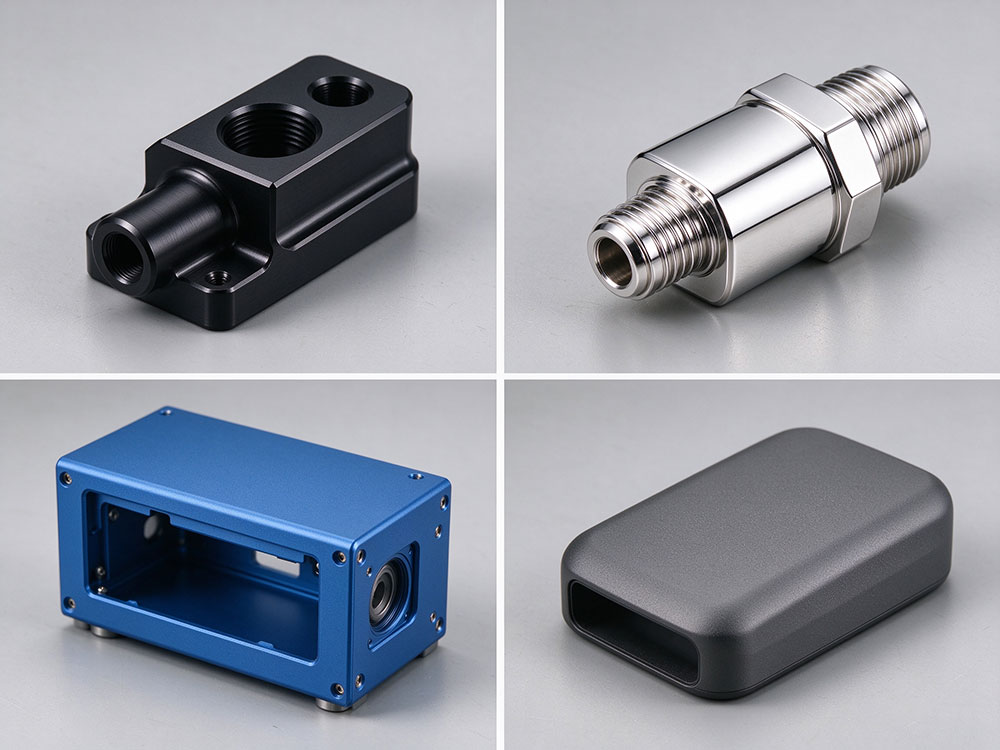
Luft- und Raumfahrt StrukturkomponentenCNC-bearbeitete Schotten und Flügelsparen aus Aluminium 6061 und 7075, mit klaren oder schwarzen eloxierten Oberflächen, die der Luftfahrt-Exposition standhalten.
Roboter-Endeffektor-MontageplattenKorrosionsbeständige, eloxierte Aluminium-CNC-Montageplatten für Luft- und Raumfahrt-, Medizin-, Robotik- und Automobilindustrie.
Elektronische GehäuseAnodisierte Folien bieten sowohl Schutz als auch eine färbbare Oberfläche für Aluminiumgehäuse, ohne die physikalischen Eigenschaften zu beeinträchtigen.
Bearbeitungsvoraussetzungen: Anodisierung erfordert„Hangpunkte“ für elektrischen KontaktDiese Kontaktbereiche weisen häufig weiße Rückstände auf und können beschädigungsgefährdet sein. Design sollte hängende Punktlöcher in nicht funktionalen Bereichen platzieren, um das Gesamtbild zu vermeiden.
2.2 Galvanisierung - Funktionsbeschichtungen für Leitfähigkeit und Verschleißfestigkeit
Grundsatz: Die Galvanisierung verwendet einen externen Strom, um Metallionen auf CNC-Teileflächen abzulegen. Kupfer-, Nickel- und Zink-Nickel-Beschichtungen verbessern die Korrosionsbeständigkeit, die Leitfähigkeit, das Verschleißverhalten und die Lötbarkeit.
Typische CNC-Teile:
Hochleistungskühlkörper und BusbarsKupferbeschichtung ist der Kernprozess für elektrische Leitfähigkeit und EMI-Abschirmung.
Steckverbindergehäuse und SteuerknopfeNickelbeschichtung sorgt für ein ästhetisches Erscheinungsbild und verhindert Korrosion an diesen CNC-Komponenten.
Rennlenkungshaltergehäuse: CNC-bearbeitet aus 2014 Aluminiumlegierung, mit harter, verschleißfester Beschichtung auf Innenflächen zur Aufrechterhaltung der Integrität der Aktuatordichtung.
BearbeitungsvoraussetzungenÜber Dimensionskompensation und Maskierungsstrategien hinaus sollten beschichtete Teile zu tiefe Blindlöcher vermeiden. Kreuzbohrte Entlüftungskanäle werden empfohlen, um eine einheitliche innere Abdeckung zu gewährleisten.
2.3 Pulverbeschichtung — Dauerhafter Schutz für anspruchsvolle Umgebungen
Grundsatz: Die Pulverbeschichtung bringt geladene Pulverpartikel auf Metalloberflächen auf, die zu einer harten Polymerschicht mit ausgezeichneter Verschleiß- und chemischer Beständigkeit aushärten.
Typische CNC-Teile:
CNC-Maschinengehäuse und -SchutzeBeschichtungen müssen Schneidflüssigkeiten und Schmierstoffen widerstehen und eine direkte Schlagbeständigkeit von mindestens 120 Zoll Pfund erreichen, wobei 160 Zoll Pfund bevorzugt in der Nähe der Schneidzone sind.
Industriegehäuse im Freien: Qualitätspolyesterpulver bieten hohen UV-Schutz und verlängern die Lebensdauer des Gehäuses bei Außenbeleidung.
Maßgeschneiderte Instrumententafeln und Gehäuse: Die Pulverbeschichtung ermöglicht eine individuelle RAL-Farbabstimmung nach der CNC-Bearbeitung und kombiniert Schutz mit Ästhetik.
BearbeitungsvoraussetzungenPulverbeschichtungen erfordern normalerweise Perlenstrahlung oder chemische Vorbehandlung zur Haftung. Tiefe Werkzeugmarkierungen oder Graben auf CNC-Oberflächen können die Beschichtung „durchdrucken“. Die automatisierte Entgratung und Oberflächenhomogenisierung vor der Beschichtung sind entscheidend.
2.4 Perlenstrahlung - Der „Standardisierungsschritt“ vor der Anodisierung
Perlenstrahlung projiziert Glas- oder Keramikperlen unter hohem Druck auf Teileoberflächen und schafft eine gleichmäßige matte Oberfläche, die Bearbeitungsspuren verbirgt und ein konsistentes Substrat für die anschließende Anodisierung oder Pulverbeschichtung bietet.
Typische CNC-Teile: Aluminiumgehäuse, Konstruktionskomponenten für Verbraucherelektronik, Medizingerätegriffe. Nach dem Strahlen können Aluminiumflächen zur Vorbereitung auf die Anodisierung mit Säure gereinigt und mit Heißwasser versiegelt werden.
3. Warum wählen Sie einen Oberflächenverbindungsanbieter mit interner CNC-Bearbeitungsfähigkeit?
Der Markt bietet zwei Arten von Veredelungsanbietern an: unabhängige Nachverarbeitungsshops undintegrierte Hersteller mit CNC-Bearbeitungskapazität und FertigungslinienDer Unterschied wird während der Projektausführung schnell erkennbar.
Standalone PostprozessorenBeginnen Sie Ihre Beteiligung, wenn Teile ankommen. Wenn die CNC-bearbeiteten Teile eine unzureichende Grabkontrolle, Rauheit außerhalb des Zielbereichs oder eine unberechnete Beschichtungsdicke aufweisen, kann der Fertiggeber nur innerhalb dieser Einschränkungen arbeiten - und der Ertragsverlust fällt auf den Kunden.
Integrierte Anbieteraus der DFM-Überprüfungsphase eingreifen. Die CNC-Programmierung berücksichtigt die nachgelagerte Fertigstellung von Fenstern, die Kompensation von Abmessungen, die Optimierung der Kantengeometrie und die Planung von Hangpunkten. Dies übersetztWeniger Nachbearbeitungen, vorhersehbarere Lieferzeiten und konsistentere Produktionsqualität.
Für Beschaffungsingenieure ist die richtige Frage, die Sie einem Fertigungsanbieter stellen, nicht „Wie viele Prozesse können Sie anbieten?“, sondern: Gibt es einen strukturierten Prozessintegration-Workflow zwischen Ihrem CNC-Bearbeitungsteam und Ihrem Fertigungsteam?


 sophia@alcrocn.com
 86 15338350382
 6. Nordstraße, Xiagang-Gemeinschaft, Chang'an-Stadt, Dongguan-Stadt, Guangdong-Provinz, China.
