 +86 15338350382

 Русский
 Английский
 Испанский
 Французский
 Итальянский
 Немецкий
 JАпанез

 10 Мин прочитатьОпубликовано Jul 08 2026

Многие команды по разработке продуктов посвящают значительное время оптимизации функциональности, внешнего вида и производительности. Инженеры используют передовое программное обеспечение CAD для создания сложных геометрий, имитации рабочих условий и проверки механических характеристик задолго до того, как продукт достигнет завода. Однако, несмотря на эти технологические достижения, на ранней фазе проектирования часто упускается из виду один критически важный фактор: производительность.
Проект может работать безупречно в цифровой среде, но оказаться сложным, дорогим или даже невозможным для эффективного производства. Такие особенности, как ненужно жесткие допуски, глубокие внутренние карманы, тонкие стены, недоступные области обработки или нестандартный выбор материалов часто создают неожиданные проблемы во время производства. Эти проблемы часто остаются скрытыми до тех пор, пока не начнется обработка, когда перепроектировки становятся дорогостоящими, сроки доставки увеличиваются и графики проекта подвергаются риску.
Вот где дизайн для производственности (ДФМстановится важной инженерной стратегией. Вместо того, чтобы рассматривать производство как последний этап разработки продукта, DFM интегрирует производственные знания в процесс проектирования с самого начала. Он поощряет сотрудничество между инженерами-конструкторами и специалистами по производству, чтобы гарантировать, что продукты не только разработаны для производительности, но и оптимизированы для эффективного производства.
Почему производственные проблемы часто начинаются во время проектирования продукта
МногиепроизводствоПроблемы возникают задолго до начала производства, часто на этапе разработки продукта. В то время как инженеры, естественно, придают приоритет производительности, функциональности и эстетике, производственность иногда считается слишком поздной в процессе. В результате проекты, которые выглядят идеально в CAD, могут стать сложными, дорогими или неэффективными для производства, как только они достигнут мастерской.
Современные инструменты CAD позволяют создавать очень сложные геометрии, но не все из них практичны в изготовлении. Такие особенности, как ненужно тесные допуски, глубокие полости, тонкие стены и небольшие внутренние радиусы, часто требуют специального инструментирования, более длительного времени обработки и дополнительных настроек. Аналогичным образом, выбор материала, основанный исключительно на производительности, без учета обрабатываемости, может значительно увеличить производственные затраты и время поставки.
Решения по сборке, принятые во время проектирования, также оказывают большое влияние. Продукты с чрезмерным количеством деталей, сложными системами крепления или сложными требованиями к выравниванию, как правило, увеличивают рабочее время и создают больше возможностей для ошибок. Без раннего производственного вклада эти проблемы часто обнаруживаются только после начала производства, когда изменения гораздо дороже и разрушают.
Вот почему раннее сотрудничество через DFM так важно. Благодаря привлечению производственного опыта на этапе проектирования компании могут выявлять риски на раннем этапе, упростить производство, оптимизировать материалы и уменьшить ненужную сложность. Результатом является конструкция, которая не только хорошо работает, но и может быть изготовлена эффективно, надежно и в масштабе.

Основные принципы дизайна для производственности
Успешная DFM следует нескольким фундаментальным инженерным принципам, которые применяются практически ко всем производственным процессам.
1. Упрощение геометрии
Сложные геометрии почти всегда требуют больших операций по обработке, дополнительных инструментов, более длительного времени программирования и повышенных требований к проверке. Более простые конструкции, как правило, снижают производственные затраты, одновременно улучшая последовательность.
По возможности:
· Уменьшение ненужных функций.
· Устранить косметическую сложность.
· Сочетайте несколько функций в более простые конструкции.
· Избегайте ненужных сокращений.
· Стандартизировать размеры отверстий.
2. Дизайн вокруг стандартного инструментирования
Каждая операция обработки зависит от резающих инструментов с определенными размерами и возможностями. Конструкции, требующие индивидуального оборудования, увеличивают как время выполнения, так и производственные затраты. Стандартное оборудование также упрощает будущее обслуживание и повторное производство.
Например, вместо указания внутреннего радиуса 1,7 мм выбор стандартного радиуса 2 мм может позволить использовать легко доступные кончные фрезеры. Это, казалось бы, незначительное изменение может значительно сократить время обработки.
3. Применить реалистические толерантности
Одним из наиболее распространенных факторов затрат в обработке ЧПУ являются ненужно жесткие допуски. Не все измерения требуют точности аэрокосмического уровня. Критические функциональные интерфейсы заслуживают более жесткого контроля. Некритические косметические размеры обычно не имеют. Понимание этого различия значительно повышает эффективность производства.
Каждая жесткая толерантность требует:
· Более точная калибровка машины
· Дополнительные проходы обработки
· Более медленные скорости подачи
· Увеличение времени проверки
· Более высокий риск отхода
4. Минимизировать изменения настройки
Каждая настройка обработки приводит к дополнительным трудовым и потенциальным ошибкам позиционирования. Конструкции, требующие нескольких ориентаций, увеличивают время производства.
DFM стремится свести к минимуму:
· Изменения крепления
· Перепозиционирование машины
· Несколько систем удержания работы
Меньшее количество настроек обычно приводит к:
· Высшая размерная последовательность
· Более быстрое время цикла
· Снижение затрат на труд
5. Выберите материалы мудро
Выбор материала влияет почти на каждый аспект производства. Некоторые материалы машины исключительно хорошо. Другие быстро носят резающие инструменты, требуют специализированных стратегий обработки или требуют более медленных параметров резки.
Например: алюминий 6061 предлагает отличную обработваемость. Титан обеспечивает превосходную прочность, но значительно увеличивает время обработки и затраты на оборудование. Нержавеющая сталь сильно различается в обрабатываемости в зависимости от состава сплава.
Во время оценки DFM инженеры определяют, могут ли альтернативные материалы достичь аналогичных механических характеристик при одновременном повышении эффективности производства.

Общие ошибки в проектировании, которые увеличивают производственные затраты
Одной из основных целей DFM является выявление решений по проектированию, которые непреднамеренно увеличивают сложность производства, затраты и время выполнения. Эти проблемы часто кажутся незначительными на этапе проектирования, но могут стать серьезными препятствиями после начала производства.
Опытные инженеры по производству понимают, что каждая геометрическая особенность, допустимость, спецификация материала и требования к отделке поверхности влияют на эффективность производства детали. Ранее распознавая общие ошибки в проектировании, компании могут избежать ненужных расходов, одновременно улучшая как изготовленность, так и качество продукции.
1. Слишком жесткие толеранты
Возможно, наиболее распространенной проблемой, выявленной в ходе обзоров DFM, является чрезмерное использование жестких допусков. Многие инженеры применяют одну и ту же высокоточную допустимость на всем чертеже без различия между функциональными и нефункциональными особенностями. Хотя этот подход кажется консервативным, он часто приводит к значительно более высоким производственным затратам.
Например, для определения ±0,005 мм для каждого обрабатываемого элемента может потребоваться:
· Дополнительные отделочные проходы
· Точная шлифовка вместо фрезеры
· Высшие инструменты для резки
· Более медленные параметры обработки
· Увеличение времени проверки
· Большой риск отхода
Однако многие измерения не влияют непосредственно на сборку или производительность продукта. Обзор DFM отделяет критические измерения от общих измерений, позволяя сосредоточить производственные ресурсы там, где точность действительно имеет значение.
2. Глубокие карманы и узкие полости
Глубокие полости часто появляются в легких конструкциях, электронных корпусах, аэрокосмических компонентах и деталях роботов. Хотя они снижают вес, они также создают проблемы с обработкой. Глубокие карманы требуют длинных инструментов для резки.
Длинные инструменты по своей природе менее жесткие, что делает их более восприимчивыми к:
· Отхищение инструмента
· Чатер
· Вибрация
· Плохая поверхностная отделка
· Размерные неточности
По мере увеличения глубины кармана производители должны снижать скорость резки и скорость подачи для поддержания стабильности. Следовательно, время обработки значительно увеличивается. Например, увеличение глубины кармана с 20 мм до 80 мм может более чем удвоить время обработки, в зависимости от геометрии и материала.
3. Тонкие стены
Тонкие стены представляют собой еще одну общую проблему производства. Хотя легкие конструкции желательны в аэрокосмической, автомобильной и робототехнической промышленности, чрезмерно тонкие стены становятся нестабильными во время обработки.
Поскольку резающие силы действуют на не поддерживаемый материал, стена может:
· Отклонение
· Вибрация
· Варп
· Производить плохую точность измерений
Эта проблема становится все более серьезной с алюминиевыми сплавами из-за их относительно низкой жесткости. Например, обработка 1 мм стены из твердого алюминия требует крайне консервативных параметров резки. Даже после завершения обработки внутренние напряжения могут исказить часть со временем.
4. Малые внутренние угловые радии
Многие модели CAD содержат совершенно квадратные внутренние углы. К сожалению, инструменты резки с ЧПУ являются цилиндрическими. Вертящаяся мельница не может создать совершенно острый внутренний угол.
Попытка достичь крайне малых внутренних радиусов обычно требует:
· Меньшие резки
· Дополнительные проходы обработки
· Более низкие скорости подачи
· Более длительное время цикла
· Большая износа инструмента
Например, угловой радиус 0,5 мм может потребовать крошечной кончной мельницы, которая медленно удаляет материал и легко ломается. Увеличение этого радиуса до 2 или 3 мм может сократить время обработки более чем наполовину.
5. Плохая конструкция отверстия
Отдырки кажутся простыми, но на них приходится большой процент обработочных операций. Плохо спроектированные отверстия создают ненужные производственные проблемы. Когда это возможно, конструкторы должны использовать стандартные размеры сверл и практические соотношения глубины к диаметру.
Общие примеры включают:
· Чрезмерно глубокие пробуренные отверстия
· Маленькие диаметры отверстий
· Нестандартные размеры бура
· Тесно расстоянные узоры отверстий
· Слепые отверстия, требующие специального оборудования
Одним из часто упускаемых из виду вопросов является глубина дыры. В качестве общего руководства глубина отверстия должна оставаться ниже примерно в пять раз диаметра сверления, когда это практически возможно. За пределами этого соотношения эвакуация чипов становится все сложнее.

Применение дизайна для производственности в различных производственных процессах
Хотя DFM придерживается одной и той же основной философии во всех отраслях промышленности, его практическое применение варьируется в зависимости от производственного процесса. Каждый метод производства имеет уникальные возможности, ограничения и драйверы затрат. Понимание этих различий позволяет инженерам оптимизировать конструкции для конкретного процесса, который будет использоваться, в конечном счете улучшая качество, сокращая отходы и снижая производственные затраты. Вместо того, чтобы применять универсальную стратегию проектирования, успешные производители адаптируют принципы DFM к каждой производственной технологии.
DFM для обработки CNC
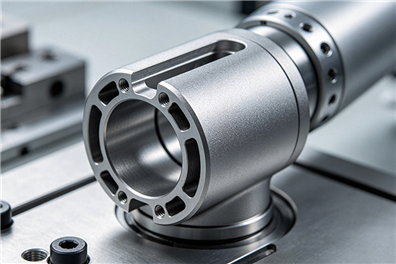
CNC обработкаостается одним из самых универсальных производственных процессов, доступных сегодня. Он широко используется для прототипов, производства в малых объемах, высокоточных компонентов и сложных деталей из металлов и инженерных пластмасс. Поскольку обработка с ЧПУ удаляет материал из твердой детали, каждая конструкционная особенность напрямую влияет на время обработки, требования к инструментам и стоимость производства.
Минимизировать удаление материала
Большое количество удаления ненужного материала увеличивает время обработки и износ инструмента. По возможности инженеры должны проектировать компоненты, требующие только необходимого количества обработки для достижения желаемой геометрии.
Дизайн для стандартных размеров инструмента
Стандартные конечные фрезоны, сверлы, резеры и краны легко доступны, экономически эффективны и хорошо понятны машинистам. Проектирование функций вокруг этих стандартных инструментов снижает сложность программирования и избегает необходимости в индивидуальных резках.
Уменьшение нескольких настроек
Каждая дополнительная настройка приводит больше труда, увеличивает время цикла и создает возможности для измерений. Дизайнеры должны рассмотреть, как будет удерживаться часть во время обработки и стремиться сделать как можно больше функций доступными с меньшего количества ориентаций.
Рассмотрите доступность инструмента
Сложные внутренние геометрии, глубокие полости и скрытые особенности часто требуют специализированного оборудования или дополнительных операций по обработке. Проектирование функций, которые легко доступны с помощью стандартных режущих инструментов, улучшает эффективность и последовательность обработки.
Балансировать точность с практичностью
Не каждая функция требует точности на микронном уровне. Зарезервирование жестких допусков только для критических функциональных размеров снижает затраты на обработку без ущерба для производительности продукта.
DFM для изготовления листового металла
Изготовление листового металлаПредставляет совершенно другой набор соображений дизайна. Вместо удаления материала, листовые компоненты производятся путем резки, изгибания, пробивания, сварки и формирования. Небольшие изменения конструкции могут значительно повысить эффективность производства.

Выбор радиуса изгиба
Одна из наиболее распространенных рекомендаций DFM включает использование стандартных радиусов изгиба. Чрезвычайно малые радиусы изгиба увеличивают напряжение инструмента и могут вызвать трещины, особенно в высокопрочных материалах. Выбор радиусов изгиба, соответствующих толщине материала, улучшает консистенцию, одновременно снижая производственные риски.
Размещение отверстия
Отворы, расположенные слишком близко к изгибам, могут искажаться во время формирования. Поддержание адекватного расстояния между изгибами и отверстиями помогает сохранить точность измерений и уменьшает вторичные операции.
Минимизировать требования к сварке
Когда это практично, конструкторы должны заменить сложные сварные сборки сформированными элементами или саморасполагающимися вкладками. Сокращение сварки снижает затраты на рабочую силу, одновременно улучшая повторяемость измерений.
Стандартные толщины материала
Использование обычно доступных толщин листа улучшает доступность материала, сокращает сроки поставки и снижает затраты на покупку.
DFM для аддитивного производства
Аддитивное производство, известное как 3D-печать, обеспечивает замечательную свободу проектирования и кардинально изменило подход инженеров к разработке продукта. Это позволяет создавать очень сложные геометрии, внутренние конструкции, легкие конструкции решетки и консолидированные сборки, которые были бы чрезвычайно сложными или невозможными для производства с использованием традиционных методов производства.
Однако эта «свобода дизайна» не означает «дизайн без правил». Каждый процесс аддитивного производства все еще имеет технические ограничения, включая эффекты ориентации конструкции, требования к опорной структуре, ограничения поверхностной отделки, тепловое искажение и поведение материала во время печати. Без надлежащего учета этих факторов конструкции могут страдать от плохой точности размеров, слабых конструктивных характеристик или ненужно высоких производственных затрат.

Выбор правильного производственного партнера
Даже самый оптимизированный дизайн требует опыта способного производственного партнера, чтобы реализовать свой полный потенциал.
Опытный производитель вносит гораздо больше вклада, чем обрабатывающая мощность. Они предоставляют инженерные знания, знания о процессах и практические рекомендации, полученные от производства тысяч заказных компонентов в различных отраслях промышленности.
Идеальный производственный партнер должен предложить:
· Всеобъемлющий анализ DFM перед производством
· Экспертность в различных производственных процессах
· Передовые возможности обработки ЧПУ
· Услуги по изготовлению листового металла и отделке
· Руководство по выбору материала
· Точная проверка качества
· Ответная инженерная поддержка
Масштабируемое производство от прототипов до массового производства

DFM - это гораздо больше, чем метод снижения затрат - это стратегический подход, который согласует инженерное творчество с превосходным производством. При рассмотрении производственных требований на самых ранних стадиях разработки продукции компании могут устранить дорогостоящие перепроектировки, улучшить качество продукции, ускорить время выхода на рынок и создать более устойчивые цепочки поставок. Сочетая технический опыт с совместным общением, производители становятся расширением инженерной команды заказчика, помогая преобразовать инновационные концепции в готовые к производству решения.
Производит ли точностьCNC обработанные деталиПринципы DFM остаются прежними: упрощать, когда это возможно, оптимизировать, когда это необходимо, и сотрудничать на протяжении всего процесса разработки. Каждая оптимизированная функция, каждый обоснованный выбор материала и каждое решение по проектированию, удобное для производства, способствуют повышению производительности и долгосрочному успеху бизнеса.


 sophia@alcrocn.com
 86 15338350382
 6-я северная улица, сообщество Сяганг, город Чанань, город Донггуан, провинция Гуандун, Китай.
