 +86 15338350382

 Français
 Anglais
 Espagnol
 Russe
 Italien
 Allemand
 Japonais
 10 Min lecturePublié Oct 30 2026
Introduction
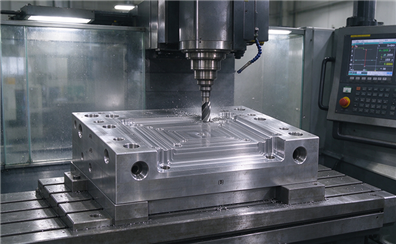
Les pièces de moule sont à l'intersection de l'intention de conception et de la réalité de fabrication. Une base de moule qui est hors parallèle de quelques microns, un insert de noyau avec une finition de surface incohérente ou une coulisse qui se lie sous charge thermique - l'un de ces éléments peut entraîner une dérive dimensionnelle dans le produit moulé, des temps de cycle plus longs et une usure prématurée de l'outil. Voilà pourquoiusinage CNC pour pièces de mouleCe n’est pas une opération de marchandises. C'est une discipline de précision qui exige les bonnes machines-outils, le bon séquençage de processus et un fournisseur qui comprend comment chaque composant interagit au sein de l'ensemble du moule.
Chez Alcro, l'usinage CNC est l'épine dorsale de notre fabrication de pièces de moule.bases de mouledes noyaux et cavités, des coulisses, des composants du système d'éjecteur et une large gamme de détails de moule personnalisés, tous sous un même toit, avec des tolérances régulièrement maintenues à ±0,01 mm et plus serrées sur demande. Cet article décrit les principales catégories de pièces de moule que nous usinons, ce qui rend chaque catégorie exigeante d'un point de vue CNC et comment nos contrôles de processus se traduisent par des performances de moule.
Qu'est-ce qui compte comme "pièces de moule" dans l'usinage CNC?
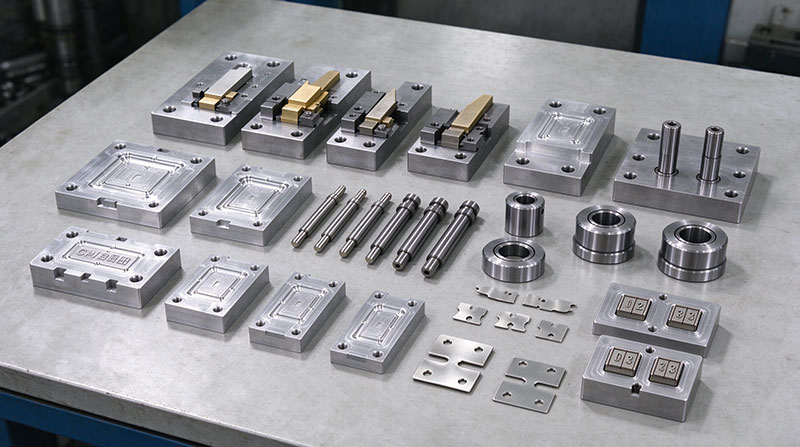
Le terme couvre un large ensemble de composants qui forment ensemble un moule de travail. Dans le moulage par injection, la coulée sous pression et l'outillage d'estampage, les pièces de moule usinées par CNC comprennent généralement:
Base de moule et plaques— les plaques A/B, la plaque de serrage supérieure, la plaque de serrage inférieure, les plaques d'éjecteur et les plaques de support qui forment le cadre structurel du moule.
Inserts de noyau et de cavité— les blocs usinés de précision qui définissent la géométrie interne et externe de la pièce moulée.
Slides, lifters et broches d'angle— les composants de mouvement qui forment des sous-coupes et des caractéristiques latérales.
Composants du système d'éjecteur— broches d'éjecteur, manchons d'éjecteur, plaques d'éjecteur et broches de retour qui poussent la pièce finie hors du noyau.
Composants de guidage et d'alignement— les piliers de guidage, les broches de guidage et les broches de guide qui maintiennent les moitiés du moule alignées à travers chaque cycle.
Composants du système de refroidissement— déflecteurs, bulles et inserts de canaux de refroidissement.
Détails et inserts personnalisés— timbres de date, inserts de numéro de pièce, inserts de porte et tout détail non standard usiné au dessin.
Chaque catégorie comporte son propre profil de tolérance, exigence de finition de surface et défi matériel. La stratégie d'usinage CNC - sélection de l'outil, maintien du travail, paramètres de coupe et méthode d'inspection - doit être adaptée au type de pièce spécifique.
Pièces de moule qui nécessitent un usinage CNC: une rupture composant par composant
1. Plaques de base de moule et composants structurels
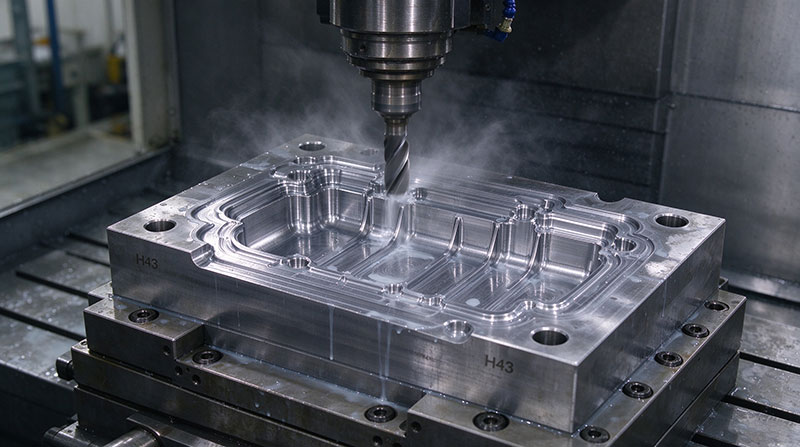
La base du moule est la fondation. Les plaques A/B doivent être plates, parallèles et carrées dans des limites étroites; sinon le noyau et la cavité ne se fermeront pas uniformement, et la partie moulée montrera des éclairs, des coups courts ou une épaisseur de paroi inégale. Le fraisage CNC est le processus principal pour l'usinage des plaques de base du moule - pochage pour les sièges d'insertion, perçage et poignage pour les trous de montage, perçage pour les emplacements du pilier de guidage et de la douille de guidage et fraisage de la surface de la ligne de séparation.
Les considérations essentielles de la CNC pour les plaques de base de moule sont la planéité et le parallélisme sur de grandes surfaces. Une plaque de 600 mm × 800 mm qui est hors de plat de 0,05 mm peut créer des problèmes d'étanchéité qu'aucune pression de serrage ne résoudra. Chez Alcro, nous usinons des plaques de base de moule sur des centres de fraisage CNC à 3 axes et à 4 axes avec vérification en cours de processus en utilisant une métrologie de précision, en conservant la planéité et le parallélisme dans les tolérances requises pour la conception spécifique du moule.
2. Inserts de noyau et de cavité
Le noyau et la cavité sont là où naît la géométrie de la pièce moulée. Le noyau forme des caractéristiques internes - nervures, bosses, trous, fils, sous-coupures et zones enfoncées - tandis que la cavité forme la surface externe ou visibleToute erreur sur la surface du noyau ou de la cavité se transfère directement à la pièce finie, c'est pourquoi cette catégorie exige les tolérances les plus serrées et les meilleures finitions de surface dans l'ensemble du moule.
L'usinage CNC des noyaux et des cavités implique un fraisage à 3 axes pour des géométries plus simples et un usinage à 5 axes ou 3 à 2 axes pour des contours complexes, des cavités profondes et des caractéristiques qui nécessiteraient plusieurs configurations sur une machine à 3 axes. Le fraisage dur - usinage du noyau ou de la cavité après traitement thermique - est de plus en plus courant parce qu'il élimine le déplacement dimensionnel qui se produit pendant le durcissement et réduit le besoin d'EDM. Nous usinons des inserts de noyau et de cavité en aciers à outils tels que P20, H13, S136 et 718, ainsi que dans des matériaux durcis jusqu'à 62 HRC lorsque l'application l'exige.
La finition de surface sur les noyaux et les cavités n'est pas cosmétique - elle affecte la libération des pièces, l'uniformité du refroidissement et l'apparence du produit moulé. Nous ciblons les finitions de surface de Ra 0,8μm pour les surfaces fonctionnelles usinées jusqu'aux finitions de qualité miroir où la pièce moulée nécessite une clarté optique ou une finition haute brillante.
3. Coulisses, élévateurs et composants de broche d'angle
Les glissières et les levateurs manipulent les sous-coupes et les éléments d'action latérale qui ne peuvent pas être formés par le noyau et la cavité seuls. Ces composants doivent se déplacer en douceur sous expansion thermique, résister à l'usure sur des centaines de milliers de cycles et maintenir leur ajustement à l'intérieur de la base de coulisse et des plaques d'usure.
L'usinage CNC des composants de coulisse implique le fraisage de précision du corps de coulisse, de la base de coulisse, du support de goupille incliné et des plaques d'usure. L'ajustement entre la coulisse et ses surfaces de guidage est généralement maintenu à ± 0,01 mm ou plus serré, et l'angle de la broche inclinée doit correspondre précisément à l'angle du trou incliné de la coulisse - tout désaccord crée une fixation, une usure accélérée ou un manque de rétractation. Nous usinons des composants de coulisses dans des matériaux tels que S55C, S45C et aciers à outils durcis, avec traitement thermique et broyage de précision où l'application l'exige.
4. Composants du système d'éjecteur
Les broches d'éjecteur, les manchons d'éjecteur, les plaques d'éjecteur et les broches de retour sont les composants qui poussent la pièce moulée hors du noyau après l'ouverture du moule. Une broche d'éjecteur pliée, une broche trop courte ou une plaque d'éjecteur qui n'est pas parallèle à la surface du noyau provoqueront des marques d'éjection, une déformation de la partie ou, dans le pire des cas, une partie qui colle et ne peut pas être enlevée.
L’usinage CNC des composants du système d’éjecteur est souvent négligé comme « simple », mais la tolérance est importante. Les broches d'éjecteur doivent être droites et leurs têtes doivent s'asseoir correctement dans la plaque de retenue de l'éjecteur. Les piliers de guidage de la plaque d'éjecteur et les broches doivent maintenir l'ensemble d'éjecteur aligné tout au long de chaque cycle. Nous usinons des plaques d'éjecteur avec des contrôles de planéité et de parallélisme, et nous fabriquons des broches et des manchons d'éjecteur personnalisés dans des matériaux tels que SKD61, H13 et acier inoxydable, avec une dureté et une finition de surface adaptées à la résine de moulage et au nombre de cycles.
5. Piliers de guide et brousses de guide
Les piliers de guidage et les broches de guidage maintiennent la cavité et les moitiés du noyau en parfait alignement. Si l'alignement est perdu, la pièce moulée aura une épaisseur de paroi inégale, la ligne de séparation montrera des étapes et le moule s'usurera prématurément.
L'usinage CNC des piliers de guidage et des douilles nécessite une précision cylindrique, une dureté constante et une finition de surface qui supporte le glissement lisse sans irritation. L'alésage dans la plaque de moule qui reçoit la douille de guidage doit être concentrique avec l'emplacement correspondant du pilier de guidage dans la plaque opposée - généralement maintenu à l'intérieur de ±0,005mm à ±0,01mm pour les moules de précision. Nous guidons les emplacements des piliers et des douilles à l'aide de forages CNC et de broyage à broyeurs, le cas échéant, et nous inspectons la concentricité et l'ajustement à l'aide de CMM et de calibres à broches.
6. Composants du système de refroidissement
Les canaux de refroidissement, les baffles, les bulles et les inserts de refroidissement influent directement sur le temps de cycle et la qualité de la pièce. Les composants de refroidissement mal usinés entraînent des points chauds, un rétrécissement différentiel et une déformation. L'usinage CNC des composants du système de refroidissement comprend le forage et le fraisage des canaux de refroidissement dans les noyaux et les cavités, l'usinage des caractéristiques de baffle et de bulle et la production d'inserts de refroidissement avec une géométrie de canal conforme ou quasi conforme lorsque la conception l'exige.
7. Inserts et détails personnalisés
Les inserts de porte, les timbres de date, les inserts de numéro de pièce, les broches de noyau et d'autres détails personnalisés sont de petite taille mais critiques en fonction. Un insert de porte qui n'est pas assis correctement provoquera un rougissement de porte ou un remplissage incohérent. Une broche de noyau qui n'est pas concentrique produira un trou hors-rond. Ces pièces sont usinées sur des tours CNC et des centres de fraisage de précision, souvent avec la même discipline de tolérance appliquée au noyau et à la cavité.
Pourquoi l'usinage CNC est le bon processus pour les pièces de moule
L'usinage CNC n'est pas le seul moyen de fabriquer des pièces de moule - EDM, coupe de fil et broyage jouent tous un rôle. Mais pour la majorité des composants de moule, l'usinage CNC offre une combinaison d'avantages qu'aucun processus alternatif ne peut égaler:
Liberté géométrique. usinage simultané à 5 axespeut produire des géométries complexes de noyau et de cavité, des nervures profondes et des caractéristiques de découpe en une seule configuration, réduisant ainsi l'erreur cumulative résultant de multiples opérations de re-fixation.
Polyvalence matérielle.Nous usinons des pièces de moules en alliages d'aluminium pour prototypes et outillage de pont, en aciers pré-durcis comme P20 et 718H pour moules de production, en aciers à outils durcis jusqu'à 62 HRC pour des applications à haute usure et en alliages de cuivre pour inserts de refroidissement à haute conductivité thermique.
Contrôle de tolérance.Nous maintenons régulièrement ±0,01mm sur les dimensions critiques des pièces de moule, avec une capacité de ±0,005mm pour les caractéristiques de tolérance serrée en utilisant le broyage de précision après usinage CNC.
Capacité de finition de surface.Des finitions fonctionnelles comme usinées aux surfaces de qualité miroir pour les applications optiques et à haute brillantesse, l'usinage CNC avec le trajet d'outil et les paramètres de coupe appropriés fournit la finition dont le moule a besoin.
Cohérence du prototype à la production.Le même protocole de processus et d'inspection CNC qui produit le premier ensemble de moules s'applique aux pièces de rechange et aux moules en double. Cela est important pour l'entretien du moule et pour les clients qui ont besoin d'une deuxième source de pièces de moule identiques.
Comment Alcro contrôle la qualité des pièces de moule
Les pièces de moule qui semblent correctes sur le banc peuvent encore échouer dans la presse. Notre processus de qualité pour les pièces de moule traite des dimensions qui affectent réellement les performances du moule:
Vérification matérielle.Chaque pièce de moule commence avec la qualité du matériau vérifiée, l'état de traitement thermique et la dureté. Nous vérifions les certificats de matériaux par rapport aux spécifications de dessin avant le début de l'usinage.
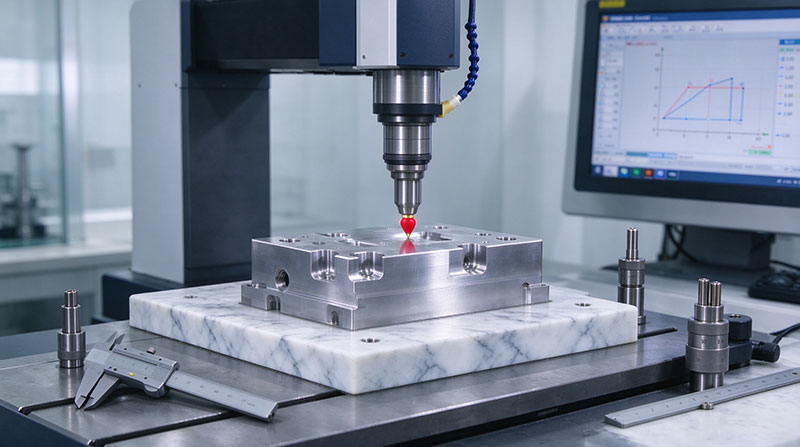
Inspection en cours.Les dimensions critiques sont vérifiées pendant l'usinage - et non après - afin que toute dérive soit corrigée avant la finition de la pièce. Pour le travail du noyau et de la cavité, nous vérifions l'épaisseur, la profondeur et le contour de la paroi par rapport au modèle 3D à des étapes intermédiaires.
Inspection au titre du premier article (FAI).Pour les nouvelles conceptions de pièces de moule et pour les clients ayant des exigences d'utilisation finale aérospatiale ou médicale, nous effectuons une FAI complète avec rapport dimensionnel, certification des matériaux et vérification de la finition de surface.
Vérification de l'ajustement et de la fonction.Lorsque le client fournit le composant d'accouplement ou les données d'assemblage du moule, nous vérifions l'ajustement et les dégagements avant l'expédition. Pour les systèmes de glissières et d'éjecteurs, nous vérifions le mouvement et l'alignement dans des conditions de fonctionnement simulées lorsque cela est pratique.
Matériaux que nous usinons pour les pièces de moule
| Matériel | Pièces de moule typiques | Propriétés clés |
|---|---|---|
| P20 / 1.2311 | Base de moule, plaques à cavité | Pré-durci, bonne usinabilité |
| 718H / 1.2738 | Inserts de noyau et de cavité | Dureté uniforme, polible |
| H13 / 1.2344 | Noyaux, coulisses, épingles éjecteurs | Travail à chaud, résistant à l'usure |
| S136 / 1.2083 | Cavités pour résines corrosives | Résistant à la corrosion, miroir polish |
| SKD61 | Pins d'éjecteur, pins de noyau | Travail à chaud, dureté élevée |
| S55C / S45C | Base de coulisses, plaques d'usure | Carbone moyen, traité thermiquement |
| Aluminium 7075 / 6061 | Moules prototypes, outillage de pont | usinage léger et rapide |
| Alliages de cuivre (BeCu) | Inserts de refroidissement, baffles | Conductivité thermique élevée |
Tirer le meilleur parti de votre partenaire d'usinage CNC de pièces de moule
Les pièces de moule ne sont pas achetées isolées. Ils sont achetés pour fabriquer un moule - pour produire des pièces qui répondent aux exigences dimensionnelles et cosmétiques, au moment du cycle demandé par le projet, pour le nombre de cycles que suppose le cas commercial. Le partenaire d'usinage CNC que vous choisissez devrait pouvoir parler de ces trois dimensions.
Chez Alcro, nous usinons des pièces de moule dans le cadre d'une capacité de fabrication de précision plus large qui comprend la fraisage CNC, le tournage CNC, le tournage de type suisse, l'EDM et la finition de surface, le tout sous un seul système de qualité. Cela signifie qu'une base de moule, un ensemble d'inserts de noyau et de cavité, ainsi que les coulisses et les composants d'éjecteur accompagnants peuvent être usinés, inspectés et expédiés sous forme de paquet coordonné, et non sous forme de commandes séparées de fournisseurs séparés.
Si vous achetez des pièces de moule et que vous voulez un partenaire d'usinage CNC qui comprend le moule en tant que système, pas seulement une collection de dessins, nous aimerions entendre parler de votre projet.


 sophia@alcrocn.com
 86 15338350382
 6ème rue nord, communauté de Xiagang, ville de Chang'an, ville de Dongguan, province du Guangdong, Chine.
