 +86 15338350382

 Italian
 Inglese
 Spagnolo
 Francese
 Russo
 Tedesco
 Giapponese
 10 Min letturaPubblicato Oct 30 2026
Introduzione
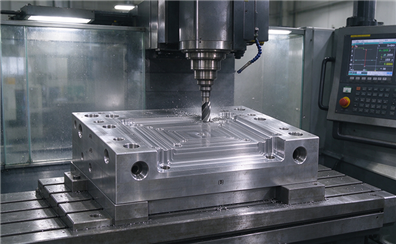
Le parti dello stampo si trovano all'intersezione tra intenzione di progettazione e realtà di fabbricazione. Una base dello stampo che è fuori dal parallelo di pochi micron, un inserto di nucleo con una finitura superficiale incoerente o uno scivolo che si lega sotto carico termico - ognuno di questi può cadere in cascata nella deriva dimensionale nel prodotto stampato, tempi di ciclo più lunghi e usura prematura degli utensili. Ecco perchéLavorazione CNC per parti di stampoNon è un'operazione di merce. Si tratta di una disciplina di precisione che richiede le macchine utensili giuste, il giusto sequenziamento del processo e un fornitore che capisca come ogni componente interagisce all'interno dell'assemblaggio dello stampo.
In Alcro, la lavorazione CNC è la spina dorsale della nostra produzione di parti di stampo.basi stampo, nuclei e cavità, diapositive, componenti del sistema di ejettore e una vasta gamma di dettagli dello stampo personalizzati, tutti sotto un unico tetto, con tolleranze regolarmente mantenute a ±0,01 mm e più strette su richiesta. Questo articolo suddivide le principali categorie di parti dello stampo che lavoramo, cosa rende ogni categoria esigente da una prospettiva CNC e come i nostri controlli di processo si traducono in prestazioni dello stampo.
Cosa conta come "parti dello stampo" nella lavorazione CNC?
Il termine comprende un ampio insieme di componenti che insieme formano uno stampo di lavoro. Nello stampaggio a iniezione, la pressofusione e la stampatura degli utensili, le parti dello stampo lavorate a CNC includono tipicamente:
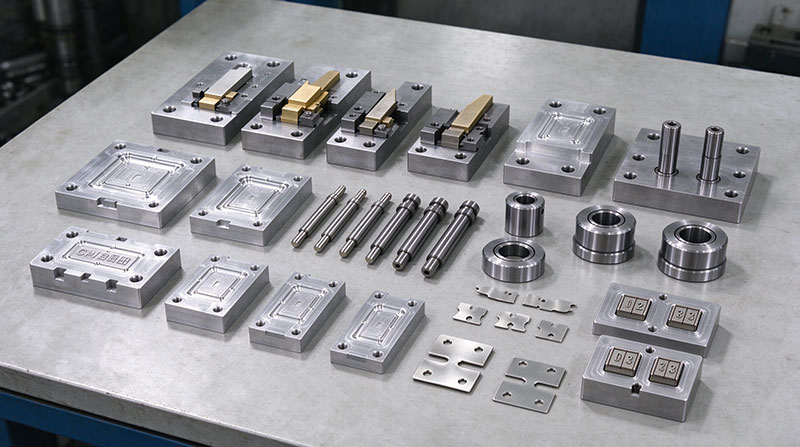
Base dello stampo e piastre— le piastre A/B, la piastra di serratura superiore, la piastra di serratura inferiore, le piastre di espulsione e le piastre di supporto che formano il telaio strutturale dello stampo.
Inserti core e cavità— i blocchi lavorati con precisione che definiscono la geometria interna ed esterna della parte stampata.
Slide, sollevatori e perni angolari— i componenti di movimento che formano sottotagli e caratteristiche laterali.
Componenti del sistema di ejettore— perni di espulsione, maniche di espulsione, piastre di espulsione e perni di ritorno che spingono la parte finita fuori dal nucleo.
Componenti guida e allineamento— pilastri guida, cespugli guida e perni leader che mantengono le metà dello stampo allineate durante ogni ciclo.
Componenti del sistema di raffreddamento— deflectori, bollitori e inserti di canale di raffreddamento.
Dettagli e inserti personalizzati— timbri di data, inserti di numero di pezzo, inserti di cancello e qualsiasi dettaglio non standard lavorato al disegno.
Ogni categoria presenta il proprio profilo di tolleranza, requisito di finitura superficiale e sfida materiale. La strategia di lavorazione CNC - selezione degli utensili, tenuta del lavoro, parametri di taglio e metodo di ispezione - deve essere abbinata al tipo di pezzo specifico.
Parti dello stampo che richiedono la lavorazione CNC: una ripartizione componente per componente
1. Piastre di base dello stampo e componenti strutturali
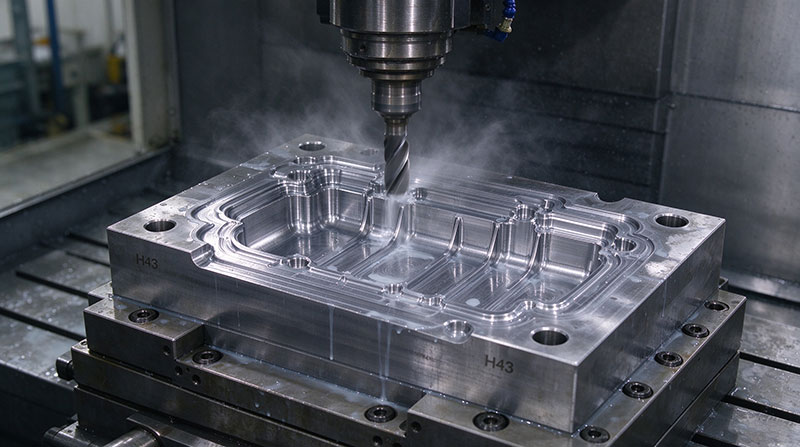
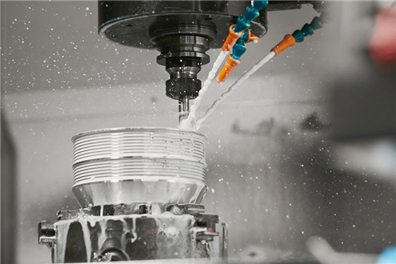
La base dello stampo è la base. Le piastre A/B devono essere piatte, parallele e quadrate entro limiti stretti; altrimenti il nucleo e la cavità non si chiuderanno uniformemente e la parte stampata mostrerà flash, colpi brevi o spessore di parete irregolare. La fresatura CNC è il processo primario per la lavorazione delle piastre di base dello stampo - tascare per i sedili degli inserti, forare e tappare per i fori di montaggio, forare per le posizioni del pilastro guida e della bozza guida e fresare la superficie della linea di separazione.
Le considerazioni critiche CNC per le piastre di base dello stampo sono la piattezza e il parallelismo su grandi superfici. Una piastra di 600 mm × 800 mm che è fuori piano di 0,05 mm può creare problemi di tenuta che nessuna quantità di pressione di serratura risolverà. In Alcro, lavoriamo piastre di base dello stampo su centri di fresatura CNC a 3 e 4 assi con verifica in corso utilizzando metrologia di precisione, mantenendo la piattezza e il parallelismo entro le tolleranze richieste per la specifica progettazione dello stampo.
2. Inserti di nucleo e cavità
Il nucleo e la cavità sono dove nasce la geometria della parte stampata. Il nucleo forma caratteristiche interne - costole, boss, fori, filetti, sottotagli e aree recesse - mentre la cavità forma la superficie esterna o visibile. Qualsiasi errore sulla superficie del nucleo o della cavità si trasferisce direttamente alla parte finita, motivo per cui questa categoria richiede le tolleranze più strette e le migliori finiture superficiali in tutto lo stampo.
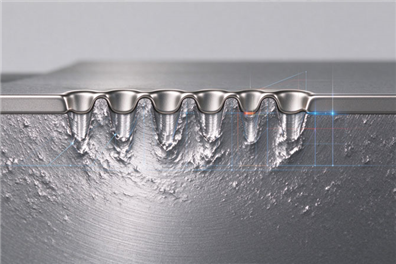
La lavorazione CNC di nuclei e cavità comprende la fresatura a 3 assi per geometrie più semplici e la lavorazione a 5 assi o 3 a 2 assi per contorni complessi, cavità profonde e caratteristiche che richiederebbero più configurazioni su una macchina a 3 assi. La fresatura dura - lavorazione del nucleo o della cavità dopo il trattamento termico - è sempre più comune perché elimina lo spostamento dimensionale che si verifica durante l'indurimento e riduce la necessità di EDM. Lavoriamo inserti a core e cavità in acciai per utensili tra cui P20, H13, S136 e 718, nonché in materiali induriti fino a 62 HRC dove l'applicazione lo richiede.
La finitura superficiale dei nuclei e delle cavità non è cosmetica: influenza il rilascio delle parti, l'uniformità del raffreddamento e l'aspetto del prodotto stampato. Abbiamo come obiettivo finiture superficiali da Ra 0,8 μm per superfici funzionali lavorate fino a finiture specchiate dove la parte stampata richiede chiarezza ottica o una finitura ad alta lucidità.
3. Slide, sollevatori e componenti del perno angolare
Slide e sollevatori gestiscono sottotagli e caratteristiche di azione laterale che non possono essere formati solo dal nucleo e dalla cavità. Questi componenti devono muoversi senza problemi sotto espansione termica, resistere all'usura per centinaia di migliaia di cicli e mantenere la loro adattatura all'interno della base di scorrimento e delle piastre di usura.
La lavorazione CNC dei componenti di scorrimento comporta la fresatura di precisione del corpo di scorrimento, della base di scorrimento, del supporto inclinato del perno e delle piastre di usura. L'adattamento tra lo scivolo e le sue superfici guida è tipicamente tenuto a ± 0,01 mm o più stretto, e l'angolo del perno inclinato deve corrispondere con precisione all'angolo del foro inclinato dello scivolo - qualsiasi discrepanza crea legame, usura accelerata o mancato ritiro. Lavoriamo componenti scorrevoli in materiali come S55C, S45C e acciai per utensili induriti, con trattamento termico e macinazione di precisione dove l'applicazione lo richiede.
4. Componenti del sistema dell'ejettore
I perni di espulsione, le maniche di espulsione, le piastre di espulsione e i perni di ritorno sono i componenti che spingono la parte stampata fuori dal nucleo dopo l'apertura dello stampo. Un pin di espulsione piegato, un pin troppo corto o una piastra di espulsione che non è parallela alla superficie del nucleo causeranno segni di espulsione, deformazione della parte o - nel peggiore dei casi - una parte che si blocca e non può essere rimossa.
La lavorazione CNC dei componenti del sistema di ejettore è spesso trascurata come "semplice", ma la tolleranza di impilamento conta. I perni dell'ejettore devono essere dritti e le loro teste devono sedersi correttamente nella piastra di ritenuto dell'ejettore. I pilastri di guida della piastra di espulsione e i boschi devono mantenere il set di espulsione allineato durante ogni ciclo. Machiniamo piastre di ejettore con controlli di piattezza e parallelismo e produciamo perni ed maniche di ejettore personalizzati in materiali tra cui SKD61, H13 e acciaio inossidabile, con durezza e finitura superficiale abbinate alla resina di stampaggio e al numero di cicli.
5. Pilastri guida e cespugli guida
I pilastri guida e i boschi guida mantengono la cavità e la metà del nucleo in perfetto allineamento. Se l'allineamento viene perso, la parte stampata avrà spessore di parete irregolare, la linea di separazione mostrerà passi e lo stampo si usurerà prematuramente.
La lavorazione CNC di pilastri guida e boccole richiede precisione cilindrica, durezza costante e una finitura superficiale che supporta lo scorrimento liscio senza disturbi. Il foro nella piastra dello stampo che riceve il boschio di guida deve essere concentrico con la corrispondente posizione del pilastro di guida nella piastra opposta - tipicamente tenuto entro ±0,005mm a ±0,01mm per stampi di precisione. Guidiamo le posizioni dei pilastri e delle boccole della macchina utilizzando la foratura CNC e la macinazione a macchina, ove necessario, e ispezioniamo la concentricità e l'adattamento utilizzando CMM e manometri a pin.
6. Componenti del sistema di raffreddamento
I canali di raffreddamento, i deflectori, i bollitori e gli inserti di raffreddamento influenzano direttamente il tempo di ciclo e la qualità della parte. Componenti di raffreddamento scarsamente lavorati portano a punti caldi, restringimento differenziale e deformazione. La lavorazione CNC dei componenti del sistema di raffreddamento comprende la foratura e la fresatura di canali di raffreddamento in nuclei e cavità, la lavorazione di caratteristiche di deflectore e bollitore e la produzione di inserti di raffreddamento con geometria di canale conformale o quasi conformale dove la progettazione lo richiede.
7. Inserti e dettagli personalizzati
Gli inserti di cancello, i timbri di data, gli inserti di numero di parte, i perni del nucleo e altri dettagli personalizzati sono piccoli in dimensioni ma critici in funzione. Un inserto di cancello che non è seduto correttamente causerà arrossamento del cancello o riempimento incoerente. Un perno centrale che non è concentrico produrrà un foro fuori rotondo. Queste parti vengono lavorate su torni CNC e centri di fresatura di precisione, spesso con la stessa disciplina di tolleranza applicata al nucleo e alla cavità.
Perché la lavorazione CNC è il processo giusto per le parti dello stampo
La lavorazione CNC non è l'unico modo per realizzare parti dello stampo - EDM, taglio di fili e macinazione svolgono tutti un ruolo. Ma per la maggior parte dei componenti dello stampo, la lavorazione CNC offre una combinazione di vantaggi che nessun singolo processo alternativo può abbinare:
Libertà della geometria. Lavorazione simultanea a 5 assipuò produrre complesse geometrie del nucleo e della cavità, costole profonde e caratteristiche di sottotaglio in un'unica configurazione, riducendo l'errore cumulativo derivante da più operazioni di ri-fissaggio.
Versatilità del materiale.Lavoriamo parti di stampo in leghe di alluminio per prototipi e utensili di ponte, in acciai pre-induriti come P20 e 718H per stampi di produzione, in acciai per utensili induriti fino a 62 HRC per applicazioni ad alta usura e in leghe di rame per inserti di raffreddamento ad alta conduttività termica.
Controllo della tolleranza.Riteniamo regolarmente ± 0,01 mm sulle dimensioni critiche della parte dello stampo, con capacità di ± 0,005 mm per caratteristiche di tolleranza stretta utilizzando la macinazione di precisione dopo la lavorazione CNC.
Capacità di finitura della superficie.Dalle finiture funzionali come lavorate alle superfici a specchio per applicazioni ottiche e ad alta lucidità, la lavorazione CNC con il percorso dell'utensile giusto e i parametri di taglio fornisce la finitura richiesta dallo stampo.
Coerenza dal prototipo alla produzione.Lo stesso processo CNC e protocollo di ispezione che produce il primo set di stampi si applica a pezzi di ricambio e stampi duplicati. Ciò è importante per la manutenzione dello stampo e per i clienti che hanno bisogno di una seconda fonte di parti dello stampo identiche.
Come Alcro controlla la qualità delle parti dello stampo
Le parti dello stampo che sembrano corrette sulla panchina possono ancora fallire nella stampa. Il nostro processo di qualità per le parti dello stampo affronta le dimensioni che effettivamente influenzano le prestazioni dello stampo:
Verifica dei materiali.Ogni parte dello stampo inizia con qualità verificata del materiale, condizioni di trattamento termico e durezza. Controlliamo i certificati del materiale rispetto alle specifiche del disegno prima dell'inizio della lavorazione.
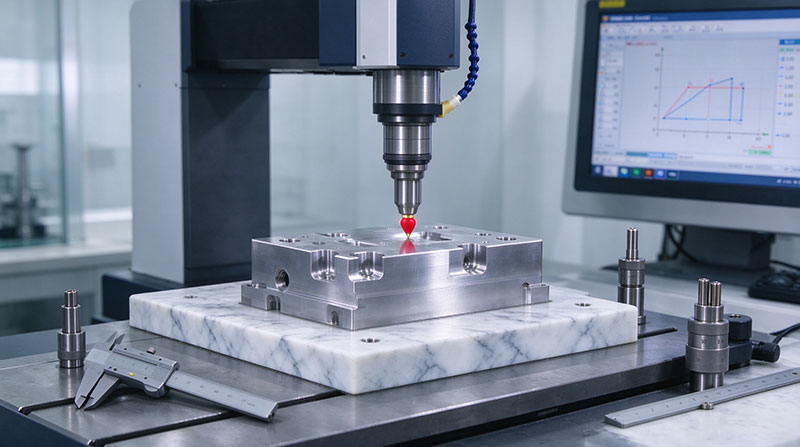
Ispezione in corso.Le dimensioni critiche vengono controllate durante la lavorazione, non dopo, in modo che qualsiasi deriva sia corretta prima che la parte sia finita. Per il lavoro di core e cavità, verifichiamo lo spessore, la profondità e il contorno della parete rispetto al modello 3D in fasi intermedie.
Ispezione del primo articolo (FAI).Per i nuovi progetti di parti dello stampo e per i clienti con requisiti di uso finale aerospaziale o medico, eseguiamo un FAI completo con rapporto dimensionale, certificazione del materiale e verifica della finitura della superficie.
Verifica di adattamento e funzione.Quando il cliente fornisce il componente di accoppiamento o i dati dell'assemblaggio dello stampo, verifichiamo l'adattamento e le distanze prima della spedizione. Per i sistemi di scorrevoli ed ejettori, controlliamo il movimento e l'allineamento in condizioni di funzionamento simulate, ove possibile.
Materiali che macchiniamo per le parti dello stampo
| Materiale | Parti tipiche dello stampo | Proprietà chiave |
|---|---|---|
| P20 / 1.2311 | Base di stampo, piastre a cavità | Pre-indurita, buona lavorabilità |
| 718H / 1.2738 | Inserti core e cavità | Durezza uniforme, lucidabile |
| H13 / 1.2344 | Nuclei, diapositive, perni di espulsione | Lavoro a caldo, resistente all'usura |
| S136 / 1.2083 | Cavità per resine corrosive | Resistente alla corrosione, lucido a specchio |
| SKD61 | Pin di ejettore, pin di core | Lavoro a caldo, alta durezza |
| S55C / S45C | Base di scorrimento, piastre di usura | Carbonio medio, trattabile termicamente |
| alluminio 7075/6061 | Prototipo stampi, utensili ponte | Lavorazione leggera e rapida |
| Leghe di rame (BeCu) | Inserti di raffreddamento, deflectori | Elevata conduttività termica |
Ottieni il massimo dal tuo partner di lavorazione CNC delle parti dello stampo
Le parti dello stampo non vengono acquistate in isolato. Essi vengono acquistati per fare uno stampo di lavoro - per produrre parti che soddisfano i requisiti dimensionali e cosmetici, nel tempo di ciclo richiesto dal progetto, per il numero di cicli che il business case assume. Il partner di lavorazione CNC che si sceglie dovrebbe essere in grado di parlare con tutte e tre queste dimensioni.
Alcro lavora parti di stampo come parte di una più ampia capacità di produzione di precisione che comprende fresatura CNC, tornitura CNC, tornitura svizzera, EDM e finitura superficiale, tutto sotto un unico sistema di qualità. Ciò significa che una base dello stampo, un set di inserti di nucleo e cavità, e le scorrevoli e i componenti di ejettore di accompagnamento possono essere lavorati, ispezionati e spediti come pacchetto coordinato, non come ordini separati da fornitori separati.
Se stai acquistando parti di stampo e vuoi un partner di lavorazione CNC che capisca lo stampo come un sistema, non solo una collezione di disegni, vorremmo sapere del tuo progetto.


 sophia@alcrocn.com
 86 15338350382
 6th North Street, comunità di Xiagang, città di Chang'an, città di Dongguan, provincia del Guangdong, Cina.
