 +86 15338350382

 German
 English
 Spanish
 French
 Russian
 Italian
 Japanese
 10 Min lesenVeröffentlicht Oct 30 2026
Einführung
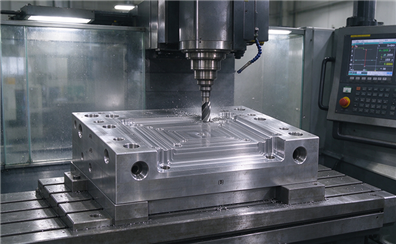
Formteile sitzen an der Kreuzung von Designabsicht und Fertigungsrealität. Eine Formbasis, die um ein paar Mikron aus der Parallele ist, ein Kerneinsatz mit einer inkonsistenten Oberflächenverbindung oder ein Schieber, der sich unter thermischer Belastung bindet - jeder dieser kann in eine dimensionale Drift im geformten Produkt, längere Zykluszeiten und vorzeitigen Werkzeugverschleiß kaskadieren. DeshalbCNC-Bearbeitung für FormteileEs ist keine Warenbetrieb. Es ist eine Präzisionsdisziplin, die die richtigen Werkzeugmaschinen, die richtige Prozesssequenzierung und einen Lieferanten erfordert, der versteht, wie jede Komponente innerhalb der Formzusammensetzung interagiert.
Bei Alcro ist die CNC-Bearbeitung das Rückgrat unserer Formteileherstellung.FormenbasenKerne und Hohlräume, Rutschen, Auswerfersystemkomponenten und eine breite Palette an kundenspezifischen Formendetails – alles unter einem Dach, mit Toleranzen, die routinemäßig auf ±0,01 mm gehalten werden und auf Anfrage enger sind. In diesem Artikel werden die wichtigsten Kategorien von Formteilen aufgeteilt, die wir bearbeiten, was jede Kategorie aus CNC-Perspektive anspruchsvoll macht und wie sich unsere Prozesssteuerung in die Formleistung übersetzt.
Was zählt als "Formteile" in der CNC-Bearbeitung?
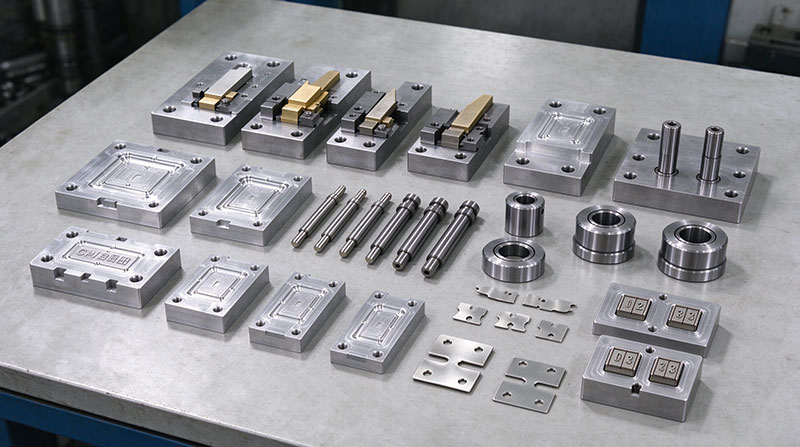
Der Begriff umfasst eine breite Reihe von Komponenten, die zusammen eine Arbeitsform bilden. Bei Spritzgießen, Druckgießen und Stanzwerkzeugen umfassen die CNC-bearbeiteten Formteile in der Regel:
Formenbasis und Platten— die A/B-Platten, die obere Klemmplatte, die untere Klemmplatte, die Ejektorplatten und die Trägerplatten, die den Strukturrahmen der Form bilden.
Kern und Hohlraum Einsätze— die präzisionsbearbeiteten Blöcke, die die innere und äußere Geometrie des Formteils definieren.
Rutschen, Heber und Winkelstifte— die Bewegungskomponenten, die Unterschnitte und Seitenmerkmale bilden.
Ejektorsystemkomponenten— Ejektorstifte, Ejektorhülsen, Ejektorplatten und Rückstellstifte, die das fertige Teil vom Kern abschieben.
Führungs- und Ausrichtungskomponenten- Führungssäulen, Führungsbüschen und Führungsstifte, die die Formhälften durch jeden Zyklus ausrichten.
Komponenten des Kühlsystems— Blender, Bubbler und Kühlkanaleinsätze.
Kundenspezifische Details und Einsätze— Datumsstempel, Teilenummer-Einsätze, Gate-Einsätze und alle nicht standardmäßigen Details, die zur Zeichnung bearbeitet wurden.
Jede Kategorie trägt ihr eigenes Toleranzprofil, Oberflächenverbindungsanforderungen und Materialherausforderungen. Die CNC-Bearbeitungsstrategie - Werkzeugauswahl, Arbeitshaltung, Schneidparameter und Inspektionsmethode - muss auf den spezifischen Teiletyp angepasst werden.
Formteile, die CNC-Bearbeitung erfordern: Komponente für Komponente
1. Schimmel Grundplatten und strukturelle Komponenten
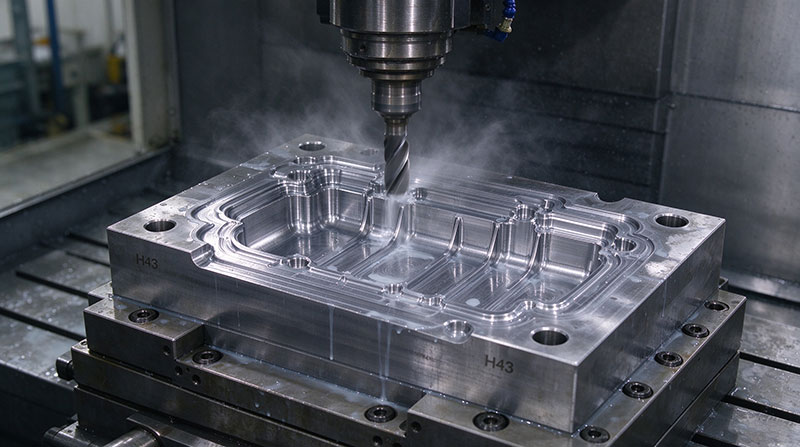
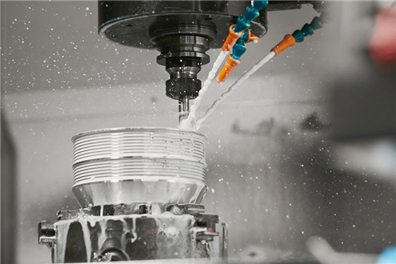
Die Formbasis ist das Fundament. A / B-Platten müssen flach, parallel und quadratisch innerhalb enger Grenzen sein; ansonsten schließen sich Kern und Hohlraum nicht gleichmäßig und das geformte Teil zeigt Blitz, Kurzschüsse oder ungleichmäßige Wanddicke. CNC-Fräsen ist der primäre Prozess für die Bearbeitung von Formgrundplatten - Taschen für Einsatzsitze, Bohren und Abbohren für Montagelöcher, Bohren für Führungssäulen und Führungsbuchsen sowie Fräsen der Trennlinienoberfläche.
Die kritischen CNC-Überlegungen für Formgrundplatten sind Ebenheit und Parallelismus über große Flächen hinweg. Eine 600 mm × 800 mm Platte, die um 0,05 mm aus der Flache ist, kann Dichtprobleme verursachen, die keine Menge an Klemmdruck lösen wird. Bei Alcro bearbeiten wir Formenbasenplatten auf 3- und 4-Achs-CNC-Fräszentren mit Prozessprüfung mittels Präzisionsmetrologie, wobei Ebenheit und Parallelismus innerhalb der für das spezifische Formdesign erforderlichen Toleranzen gehalten werden.
2. Kern und Hohlraum Einsätze
Kern und Hohlraum sind, wo die Geometrie des Formteils geboren wird. Der Kern bildet innere Merkmale - Rippen, Bosse, Löcher, Fäden, Unterschnitte und Vertiefungen - während der Hohlraum die äußere oder sichtbare Oberfläche bildetJeder Fehler an der Kern- oder Hohlraumoberfläche geht direkt auf das fertige Teil über, weshalb diese Kategorie die engesten Toleranzen und die besten Oberflächenverbindungen in der gesamten Form erfordert.
CNC-Bearbeitung von Kernen und Hohlräumen beinhaltet 3-Achs-Fräsen für einfachere Geometrien und 5-Achs- oder 3 2-Achs-Bearbeitung für komplexe Konturen, tiefe Hohlräume und Merkmale, die mehrere Setups auf einer 3-Achs-Maschine erfordern würden. Hartfräsen - die Bearbeitung des Kerns oder des Hohlraums nach der Wärmebehandlung - ist immer häufiger, da es die Dimensionsverschiebung beseitigt, die während der Härtung auftritt, und den Bedarf an EDM verringert. Wir bearbeiten Kern- und Hohlräumeinsätze in Werkzeugstählen wie P20, H13, S136 und 718 sowie in gehärteten Materialien bis 62 HRC, wo die Anwendung dies erfordert.
Oberflächenverbindung auf Kernen und Hohlräumen ist nicht kosmetisch - es beeinflusst die Teilefreisetzung, die Kühleinheitlichkeit und das Aussehen des geformten Produkts. Wir richten uns auf Oberflächenverbindungen von Ra 0,8μm für als-bearbeitete Funktionsflächen bis hin zu Spiegelwerkstoffen, bei denen das geformte Teil optische Klarheit oder eine hochglänzende Oberfläche erfordert.
3. Rutschen, Heber und Winkelstift Komponenten
Rutschen und Heber handhaben Unterschnitte und Seitenwirkungsfunktionen, die nicht allein durch Kern und Hohlraum gebildet werden können. Diese Komponenten müssen sich unter thermischer Ausdehnung reibungslos bewegen, über Hunderttausende von Zyklen widerstehen und ihre Passform in der Gleitbasis und den Verschleißplatten aufrechterhalten.
Die CNC-Bearbeitung von Schiebebauteilen umfasst das Präzisionsfräsen des Schieberkörpers, der Schiebergrunde, des geneigten Stifthalters und der Verschleißplatten. Die Passform zwischen dem Schieber und seinen Führungsflächen wird in der Regel auf ±0,01 mm oder enger gehalten, und der Winkel des geneigten Stiftes muss genau mit dem Winkel des geneigten Lochs des Schiebers übereinstimmen - jede Misseinstimmung verursacht Bindung, beschleunigten Verschleiß oder Nicht-Rückzug. Wir bearbeiten Schiebebauteile in Materialien wie S55C, S45C und gehärteten Werkzeugstählen mit Wärmebehandlung und Präzisionsschleifen, wo die Anwendung es erfordert.
4. Ejektorsystemkomponenten
Ejektorstifte, Ejektorhülsen, Ejektorplatten und Rückstellstifte sind die Komponenten, die das geformte Teil nach dem Öffnen der Form vom Kern abschieben. Ein gebogener Auswurfstift, ein zu kurzer Stift oder eine Auswurfplatte, die nicht parallel zur Kernoberfläche ist, verursachen Auswurfspuren, Teildeformationen oder - im schlimmsten Fall - ein Teil, das haftet und nicht entfernt werden kann.
Die CNC-Bearbeitung von Auswerfersystemkomponenten wird oft als „einfach“ übersehen, aber die Toleranzstaplung spielt eine Rolle. Ejektorstifte müssen gerade sein und ihre Köpfe müssen richtig in der Ejektorhalteplatte sitzen. Ejektorplattenführungssäulen und -büchsen müssen den Ejektorsatz durch jeden Zyklus ausrichten. Wir bearbeiten Ejektorplatten mit Ebenheits- und Parallelismuskontrollen und produzieren kundenspezifische Ejektorstifte und -hülsen in Materialien wie SKD61, H13 und Edelstahl, mit Härte und Oberflächenverbindung, die an das Formharz und die Zykluszahl angepasst sind.
5. Führungssäulen und Führungsbüsche
Führungssäulen und Führungsbüschen halten die Hohlraum- und Kernhälften in perfekter Ausrichtung. Wenn die Ausrichtung verloren geht, hat das geformte Teil eine ungleichmäßige Wanddicke, die Trennlinie zeigt Schritte und die Form wird vorzeitig verschleißen.
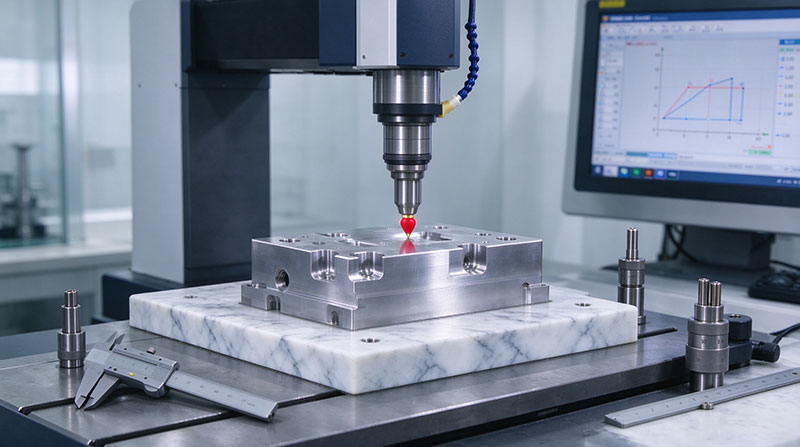
Die CNC-Bearbeitung von Führungssäulen und Buchsen erfordert zylindrische Genauigkeit, konsistente Härte und eine Oberflächenverbindung, die ein glattes Gleiten ohne Galling unterstützt. Die Bohrung in der Formplatte, die die Führungsbuchse aufnimmt, muss konzentrisch mit der entsprechenden Führungssäulenlage in der gegenüberliegenden Platte sein - typischerweise innerhalb von ±0,005mm bis ±0,01mm für Präzisionsformen gehalten. Wir führen Säulen- und Buchsenstellen mit CNC-Bohrungen und Jig-Schleifen, wo erforderlich, und wir prüfen Konzentrizität und Passform mit CMM- und Stiftmessgeräten.
6. Komponenten des Kühlsystems
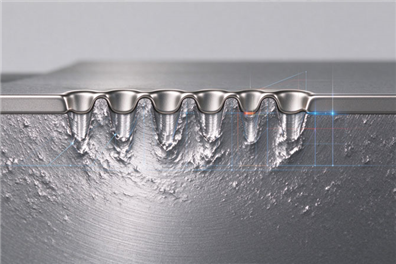
Kühlkanäle, Blender, Bubbler und Kühleinsätze beeinflussen direkt die Zykluszeit und die Teilequalität. Schlecht bearbeitete Kühlkomponenten führen zu Heißpunkten, Differenzschrumpfung und Verformung. Die CNC-Bearbeitung von Kühlsystemkomponenten umfasst das Bohren und Fräsen von Kühlkanälen in Kernen und Hohlräumen, die Bearbeitung von Blender- und Bubbler-Merkmalen sowie die Herstellung von Kühleinsätzen mit konformer oder nahezu konformer Kanalgeometrie, wo die Konstruktion dies erfordert.
7. benutzerdefinierte Einsätze und Details
Gate-Einsätze, Datumsstempel, Teilenummer-Einsätze, Kernstifte und andere benutzerdefinierte Details sind klein in der Größe, aber kritisch in der Funktion. Ein Gate-Einsatz, der nicht richtig sitzt, verursacht Gate-Rötung oder inkonsistente Füllung. Ein Kernstift, der nicht konzentrisch ist, erzeugt ein außerrundes Loch. Diese Teile werden auf CNC-Drehmaschinen und Präzisionsfräszentren bearbeitet, oft mit der gleichen Toleranzdisciplin, die auf Kern und Hohlraum angewendet wird.
Warum CNC-Bearbeitung der richtige Prozess für Formteile ist
CNC-Bearbeitung ist nicht die einzige Möglichkeit, Formteile zu machen - EDM, Drahtschneiden und Schleifen spielen alle eine Rolle. Aber für die meisten Formkomponenten bietet die CNC-Bearbeitung eine Kombination von Vorteilen, die kein einziger alternativer Prozess übereinstimmen kann:
Geometrische Freiheit. 5-Achs-gleichzeitige Bearbeitungkann komplexe Kern- und Hohlraumgeometrie, tiefe Rippen und Unterschnittsmerkmale in einer einzigen Einrichtung erzeugen, wodurch der kumulative Fehler, der durch mehrere Umfixierungsvorgänge entsteht, reduziert wird.
Materialvielseitigkeit.Wir bearbeiten Formteile aus Aluminiumlegierungen für Prototyp- und Brückenwerkzeuge, in vorgehärteten Stählen wie P20 und 718H für Produktionsformen, in gehärteten Werkzeugstählen bis 62 HRC für Verschleißanwendungen und in Kupferlegierungen für Kühleinsätze mit hoher thermischer Leitfähigkeit.
Toleranzkontrolle.Wir halten routinemäßig ±0,01mm auf kritischen Formteilabmessungen, mit einer Fähigkeit von ±0,005mm für enge Toleranzmerkmale mit Präzisionsschleifen nach der CNC-Bearbeitung.
Oberflächenverbindungsfähigkeit.Von funktionalen als bearbeiteten Oberflächen bis hin zu Spiegelflächen für optische und hochglanzende Anwendungen liefert die CNC-Bearbeitung mit dem richtigen Werkzeugweg und den richtigen Schneidparametern die Oberfläche, die die Form erfordert.
Konsistenz von Prototyp bis Produktion.Das gleiche CNC-Prozess- und Inspektionsprotokoll, das den ersten Formsatz herstellt, gilt für Ersatzteile und Doppelformen. Dies ist wichtig für die Formwartung und für Kunden, die eine zweite Quelle identischer Formteile benötigen.
Wie Alcro die Qualität von Formenteilen kontrolliert
Formteile, die auf der Bank richtig aussehen, können in der Presse immer noch ausfallen. Unser Qualitätsprozess für Formteile befasst sich mit den Dimensionen, die sich tatsächlich auf die Formleistung auswirken:
Materialprüfung.Jedes Formteil beginnt mit überprüfter Materialqualität, Wärmebehandlungszustand und Härte. Vor Bearbeitungsbeginn überprüfen wir Materialzertifikate gegen die Zeichnungsspezifikation.
Inspektion im Prozess.Kritische Abmessungen werden während der Bearbeitung – und nicht nach – überprüft, so dass jede Drift korrigiert wird, bevor das Teil fertig ist. Für Kern- und Hohlräumarbeiten überprüfen wir in Zwischenstufen Wanddicke, Tiefe und Kontur gegenüber dem 3D-Modell.
Erste Artikel Inspektion (FAI).Für neue Formteilkonstruktionen und für Kunden mit Luft- und Raumfahrt- oder medizinischen Endanwendungsanforderungen führen wir eine vollständige FAI mit Dimensionsbericht, Materialzertifizierung und Oberflächenverdichtung durch.
Pass- und Funktionsprüfung.Wenn der Kunde die Daten über das Paarkomponent oder die Formmontage zur Verfügung stellt, überprüfen wir vor dem Versand Passform und Freiräume. Bei Schiebern und Ejektorsystemen überprüfen wir Bewegung und Ausrichtung unter simulierten Betriebsbedingungen, wo praktisch möglich.
Materialien Wir Maschine für Formenteile
| Material | Typische Formenteile | Schlüsseleigenschaften |
|---|---|---|
| P20 / 1.2311 | Formenbasen, Hohlraumplatten | Vorgehärtet, gute Bearbeitbarkeit |
| 718H / 1.2738 | Kern und Hohlraum Einsätze | Einheitliche Härte, polierbar |
| H13 / 1.2344 | Kerne, Rutschen, Ejektorstifte | Heiße Arbeit, verschleißbeständig |
| S136 / 1.2083 | Hohlräume für korrosive Harze | Korrosionsbeständig, Spiegellach |
| SKD61 | Ejektorstifte, Kernstifte | Heiße Arbeit, hohe Härte |
| S55C / S45C | Schiebestützen, Verschleißplatten | Mittelkohlenstoff, wärmebehandlbar |
| Aluminium 7075 / 6061 | Prototypen-Formen, Brückenwerkzeuge | Leichte, schnelle Bearbeitung |
| Kupferlegierungen (BeCu) | Kühlungseinsätze, Blender | Hohe Wärmeleitfähigkeit |
Holen Sie das Beste aus Ihrem CNC-Bearbeitungspartner für Formteile
Schimmelteile werden nicht isoliert gekauft. Sie werden gekauft, um eine Form zu bearbeiten - um Teile herzustellen, die dimensionale und kosmetische Anforderungen erfüllen, zu der Zykluszeit, die das Projekt erfordert, für die Anzahl der Zyklen, die der Geschäftsfall annahm. Der CNC-Bearbeitungspartner, den Sie wählen, sollte in der Lage sein, alle drei dieser Dimensionen zu sprechen.
Bei Alcro bearbeiten wir Formteile als Teil einer breiteren Präzisionsfertigungskapazität, die CNC-Fräsen, CNC-Drehen, Schweizer Drehbereich, EDM und Oberflächenverbehandlung umfasst - alles unter einem Qualitätssystem. Dies bedeutet, dass eine Formbasis, eine Reihe von Kern- und Hohlraumeinsatzen sowie die mitgelieferten Schiebern und Auswurfkomponenten als koordiniertes Paket bearbeitet, geprüft und versendet werden können, nicht als separate Bestellungen von separaten Lieferanten.
Wenn Sie Formteile beziehen und einen CNC-Bearbeitungspartner wünschen, der die Form als System versteht, nicht nur eine Sammlung von Zeichnungen, möchten wir von Ihrem Projekt hören.


 sophia@alcrocn.com
 86 15338350382
 6. Nordstraße, Xiagang-Gemeinschaft, Chang'an-Stadt, Dongguan-Stadt, Guangdong-Provinz, China.
