 +86 15338350382

 日本語
 英語
 スペイン語
 フランス語
 ロシア
 イタリア語
 ドイツ語

 10 分間で読める発表 Oct 30 2026
はじめに
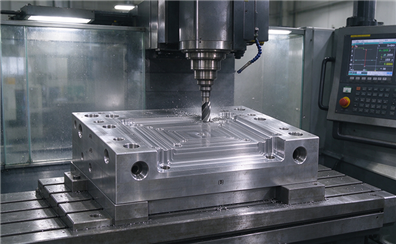
平行な数ミクロン離れたダイセット、表面仕上げが一致しないコアインサート、または熱負荷下で結合されたスライダ、これらはいずれもダイ製品の寸法ドリフト、より長いサイクル時間、および早すぎる工具摩耗を引き起こす可能性がある。それはなぜか金型部品のNC加工これは商品経営ではありません。これは精密な学科であり、正しい工作機械、正しいプロセス順序、および各アセンブリが金型アセンブリでどのように相互作用するかを理解するベンダーが必要です。
Alcroでは、CNC加工は金型部品製造の支柱ですかたわく、コアとキャビティ、スライダ、エジェクタシステムアセンブリ、およびさまざまなカスタム金型の詳細。これらはすべて1つの屋根の下にあり、公差は通常±0.01 mmに維持され、要求に応じてより厳格にすることができます。本文は私たちが加工した金型部品の主要なカテゴリを分析し、CNCの角度から見て、各カテゴリの要求は何であり、そして私たちのプロセス制御がどのように金型性能に転化するかを分析した。
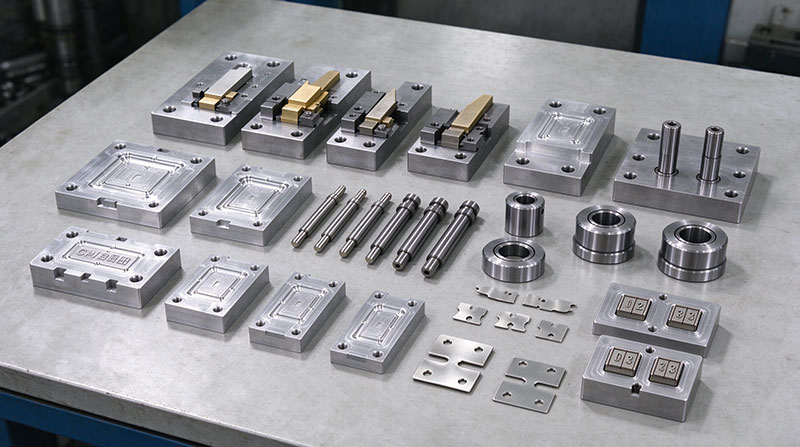
この用語は一連の広範なコンポーネントをカバーし、それらは共同で1つの作業金型を構成している。射出成形、ダイカスト、プレス金型において、CNC加工の金型部品は通常:
モールドフレームとテンプレート-金型構造のフレームを構成するA/B板、上部クランプ板、底部クランプ板、突き出し板、支持板。
コアおよびキャビティインサート-成形部品の内部ジオメトリと外部ジオメトリを定義する精密加工されたブロックボディ。
スライダ、リフト、コーナーピン-アンダーカットとサイドフィーチャーを形成する運動成分。
-トップバー、トップバースリーブ、トップバープレート、および完成品部品をコアから押し下げるリターンバー。
コンポーネントのガイドと位置合わせ-ガイドポスト、ガイドスリーブ、ガイドピンを使用して、ハーフモールドを各サイクルで位置合わせしたままにします。
冷却システム部品
詳細と挿入のカスタマイズ-日付スタンプ、部品番号インサート、ゲートインサート、および図面に基づいて加工された規格外の詳細。
各カテゴリには、独自の公差プロファイル、表面仕上げ要件、材料の課題があります。CNC加工戦略:工具選択、ワーククランプ、切削パラメータと検査方法――特定の部品タイプと一致しなければならない。
NC加工が必要な金型部品:部品ごとの分解
1.金型底板と構造部品
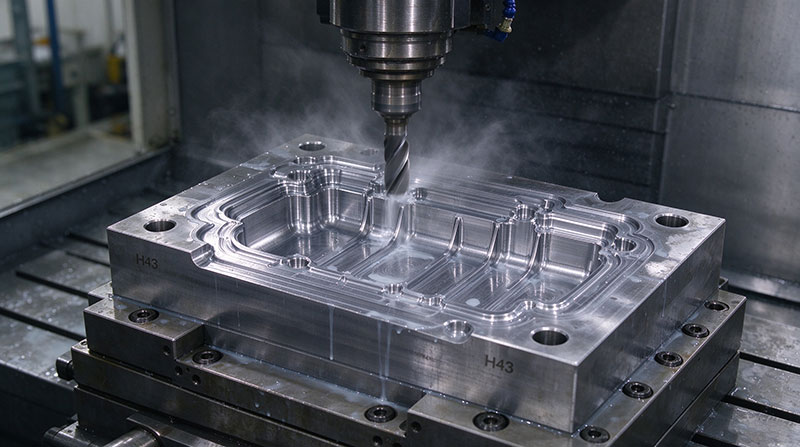
モールドフレームがベースです。A/B板は平らで、平行で、方正で、厳格な範囲内でなければならない。NCミリングは金型底板を加工する主な技術であるブレードホルダの凹み加工、取付穴のドリルとタップ、ガイドポストとガイドスリーブ位置のドリル、および分離線表面のミリングである。
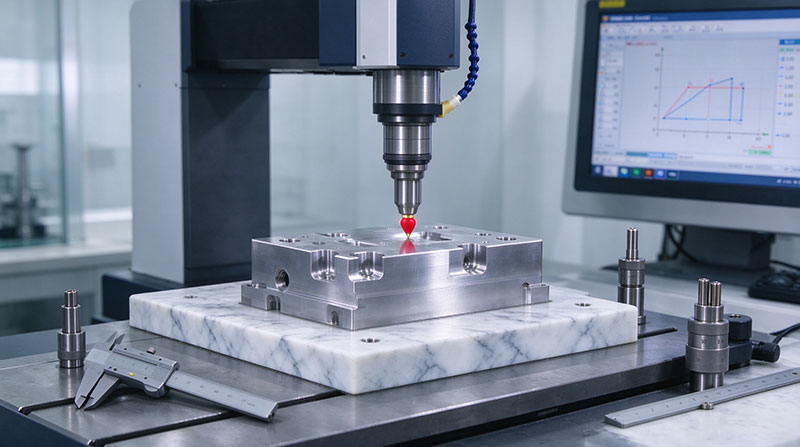
金型基板の重要なCNC考慮要素は、大表面の平坦度と平行度である。600 mm×800 mmのプレート1枚で、0.05 mm平坦でないと、いかなるクランプ圧でも解決できないシール問題が発生します。Alcroでは、3軸と4軸CNCミリングセンターで金型基板を加工し、精密計量を用いてプロセス検証を行い、平面度と平行度を特定の金型設計に必要な公差範囲内に維持した。
2.コアとキャビティインサート
コアとキャビティは成形部品の幾何形状が誕生した場所である。コアは内部特徴を形成する——リブ、ボス、穴、ねじ、アンダーカットと凹部領域、キャビティは外部または可視表面を形成するコアまたはキャビティ表面の誤差は、成形品部品に直接伝達されます。このような部品では、金型全体にも厳しい公差と適な表面仕上げが必要な理由.
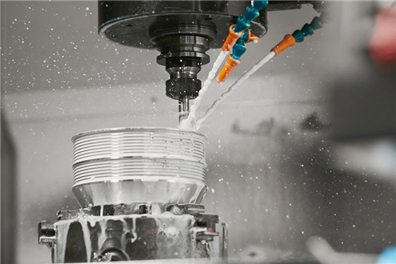
コアとキャビティのNC加工には、複雑な輪郭、深キャビティ、および3軸工作機械に複数回設定する必要がある3軸ミリング、より簡単な幾何形状、および5軸または3 2軸加工が含まれます。ハードミリング-熱処理後にコアまたはキャビティを加工する--硬化過程で発生する寸法オフセットを解消し、火花加工の需要を減らすため、ますます一般的になっている。
コアとキャビティの表面仕上げは装飾的ではなく、部品の離型、冷却均一性、成形品の外観に影響を与えます。我々の目標表面仕上げ度はRa 0.8μmから鏡面レベル仕上げ度までであり、成形部品には光学的なシャープネスまたは高光沢仕上げが必要である。
3.スライダ、昇降器、コーナーピンアセンブリ
スライダと昇降器は、コアとキャビティだけでは形成できないアンダーカットとサイドモーションの特徴を処理することができます。これらの部品は熱膨張下で安定して移動し、数十万サイクルの摩耗に抵抗し、スライドベースと耐摩耗板内の嵌合を維持しなければならない。
スライダ部品のデジタル制御加工は、スライダ本体、スライダベース、斜めピンベース、耐摩耗板の精密ミリングに関する。スライダとそのガイド面との嵌合は通常±0.01 mm以上に維持され、傾斜ピンの角度はスライダ傾斜穴の角度と正確に一致しなければならない。いかなる不整合も引っ掛かり、加速摩耗、または引っ込み不能を招く。S 55 C、S 45 C、硬化工具鋼などの材料を用いてスライダ部品を加工し、応用に必要な場所で熱処理と精密研磨を行った。
4.インジェクタシステム部品
トップバー、トップバースリーブ、トップバープレート、リターンバーは、金型が開いた後にモールド部品をコアから押し下げる部品です。
インジェクタシステム部品のNC加工は「単純」と無視されることが多いが、公差の重畳が重要である。エジェクタピンはまっすぐでなければならず、その頭部はエジェクタピン固定板に正しく取り付けられていなければならない。プッシャプレートガイドポストとブッシュは、各サイクルにおいてプッシャグループの位置合わせを維持しなければならない。平坦度と平行度の制御を持つトップバープレートを加工し、SKD 61、H 13、ステンレス鋼を含むカスタムトップバーとスリーブを製造し、硬度と表面仕上げは成形樹脂とサイクル数に一致しています。
5.ガイドポストとガイドブッシュ
ガイドポストとガイドスリーブは、キャビティとコア半体を完全に整列させたままにします。位置合わせが失われると、成形部品の肉厚が不均一になり、分割線に段差が生じ、金型が早期に摩耗します。
ガイドポストとブッシュのデジタル制御加工には、円筒精度、一貫した硬度、表面仕上げが必要であり、摩耗せずに滑らかな滑りをサポートします。ガイドスリーブを受け取るテンプレート中の穴は、対向プレート中の対応するガイドポスト位置と同心でなければならず、精密金型の場合、通常は±0.005 mmから±0.01 mmの範囲内に保持されている。
6.冷却システム部品
冷却通路、バッフル、ブリスター、冷却プラグインは、サイクル時間と部品品質に直接影響します。加工不良の冷却部材は、ホットスポット、不均一な収縮、反りを引き起こす。冷却システム部品のNC加工には、コアとキャビティ内の冷却通路の掘削とミリング、バッフルと発泡器の特徴の加工、および設計に必要な場合には、共形または近共形通路の幾何学的形状を有する冷却プラグインの製造が含まれる。
ゲートインサート、日付スタンプ、部品番号インサート、コアピン、その他のカスタム詳細はサイズが小さいが、機能が重要である。ゲートインサートが正しく配置されていないと、ゲートが赤くなったり、充填が一致しないことがあります。同心でない芯ピンが不円の穴を作る。これらの部品はNC旋盤と精密ミリングセンターで加工され、通常はコアとキャビティに同じ公差規律を採用している。
なぜCNC加工が金型部品の正しいプロセスなのか
NC加工は金型部品を製造する[敏感词]の方法ではありません。火花加工、ワイヤカット、研削は重要な役割を果たしています。しかし、ほとんどの金型部品に対して、CNC加工は単一代替技術とは比較にならない優位な組み合わせを提供している:
幾何学的自由。 単一の設定で複雑なコアとキャビティジオメトリ、深リブ、アンダーカット特性を生成することができ、複数回の再固定操作による累積誤差を減らすことができます。
材料の多様性。我々はアルミニウム合金を用いて金型部品を加工し、原型とブリッジ工具に用い、P 20と718 Hなどの予備硬化鋼を用いて金型を加工し、62 HRCまでの硬度を有する硬化工具鋼を用いて高摩耗用途を加工し、銅合金を用いて高伝導熱冷却プラグを加工した。
公差制御我々は通常、重要な金型部品の寸法に±0.01 mmを保持し、CNC加工後に精密研磨を用いて締付公差特徴に±0.005 mmの能力を保持する。
表面処理能力機能的な機械加工表面から光学的及び高光沢用途のための鏡面レベル表面まで、正確な工具経路及び切削パラメータを有するCNC加工は、金型に必要な表面を提供することができる。
プロトタイプから製造までの一貫性。初の金型を製造するための同じCNCプロセスと検査プロトコルは、代替部品と複製金型に適しています。これは、金型のメンテナンスと同じ金型部品の2番目の供給源を必要とするお客様にとって重要です。
Alcroが金型部品の品質を制御する方法
我々の金型部品の品質プロセスは、金型の性能に実際に影響する寸法問題を解決した:
材料の検証。各金型部品は、検証された材料レベル、熱処理条件、硬度から始まります。加工が始まる前に、図面仕様に基づいて材料証明書をチェックします。
プロセス検査。重要な寸法は加工後ではなく加工中に検査され、部品が完成する前に偏差を修正することができます。コアとキャビティの動作については、中間段階で3 Dモデルに基づいて壁厚、深さ、輪郭を検証します。
初回品検査(FAI).新しい金型部品の設計、航空宇宙や医療の終用途の要件があるお客様には、寸法レポート、材料認証、表面仕上げの検証など、包括的なFAIを行います。
アセンブリと機能の検証。スライダとインジェクタシステムについて、シミュレーション動作条件下での動きと位置合わせを実行可能な場合にチェックします。
金型部品用に加工した材料
| 材料 | 典型的な金型部品 | キー属性 |
|---|---|---|
| 20/1.2311ページ | モールドフレーム、キャビティプレート | 予備硬化、良好な加工性 |
| 718時間/1.2738 | コアおよびキャビティインサート | |
| H13/1.2344 | コア、スライダ、エジェクタピン | 高温作業、耐摩耗性 |
| 136/1.2083 | ふしょくせいじゅしキャビティ | 耐腐食性、鏡面研磨 |
| SKD61 | ピン、芯針 | 高温作業、硬度が高い |
| S55C/S45C | スライドベース、耐摩耗板 | 中炭素、熱処理可能 |
| アルミニウム7075/6061 | 原型金型、橋梁金型 | 軽量で加工速度が速い |
| 銅合金(BeCu) | 冷却プラグイン、ベゼル | 高熱伝導率 |
金型部品のCNC加工パートナーから[敏感词]の収益を得る
これらを購入するのは、金型を動作させるためです。プロジェクトの要求サイクルタイム内に、ビジネスケースの想定サイクル数のために寸法と外観の要求に合った部品を生産するためです。選択したCNC加工パートナーは、この3つの次元を処理できるはずです。
Alcroでは、金型部品を加工することは、NCミリング、NC旋削、スイス旋削、スパーク加工、表面仕上げなど、より広範な精密製造能力の一部であり、これらはすべて1つの品質システムの下で行われています。これは、ダイセット、コアおよびキャビティインサートのセット、および付属のスライダとエジェクタ部品を、個別のベンダーとして個別に注文するのではなく、協調したパッケージとして加工、検査、出荷することができることを意味します。
金型部品を購入している場合、一連の図面だけでなく、金型をシステムとして扱うCNC加工パートナーがいることを願っています。私たちはあなたのプロジェクトを聞きたいと思っています。


 sophia@alcrocn.com
 86 15338350382
 中国広東省東莞市長安鎮の一時帰休コミュニティ北六街。
