 +86 15338350382

 Русский
 Английский
 Испанский
 Французский
 Итальянский
 Немецкий
 JАпанез

 10 Мин прочитатьОпубликовано Oct 30 2026
Введение
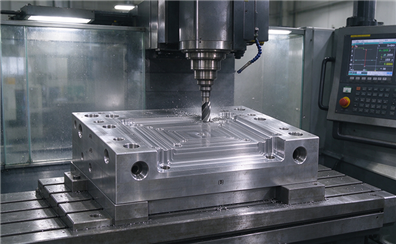
Детали формы находятся на пересечении намерения проектирования и производственной реальности. Основа формы, которая выходит из параллеля на несколько микронов, вставка ядра с непоследовательной поверхностной отделкой или слайд, который связывается под тепловой нагрузкой - любой из них может каскадироваться в размерный дрейф в формованном продукте, более длительное время цикла и преждевременный износ инструмента. Вот почемуCNC обработка деталей формыЭто не товарная операция. Это точная дисциплина, которая требует правильных станков, правильной последовательности процесса и поставщика, который понимает, как каждый компонент взаимодействует в сборке формы.
В Alcro, обработка ЧПУ является основой нашего производства деталей формы. Мы машинабазы формы, ядра и полости, слайды, компоненты системы выброса и широкий спектр индивидуальных деталей формы — все под одной крышей, с допусками, обычно поддерживаемыми до ±0,01 мм и более жесткими по запросу. В этой статье рассматриваются основные категории деталей формы, которые мы обрабатываем, что делает каждую категорию требовательной с точки зрения ЧПУ, и как наши механизмы управления процессом переводятся в производительность формы.
Что считается «деталями формы» в обработке с ЧПУ?
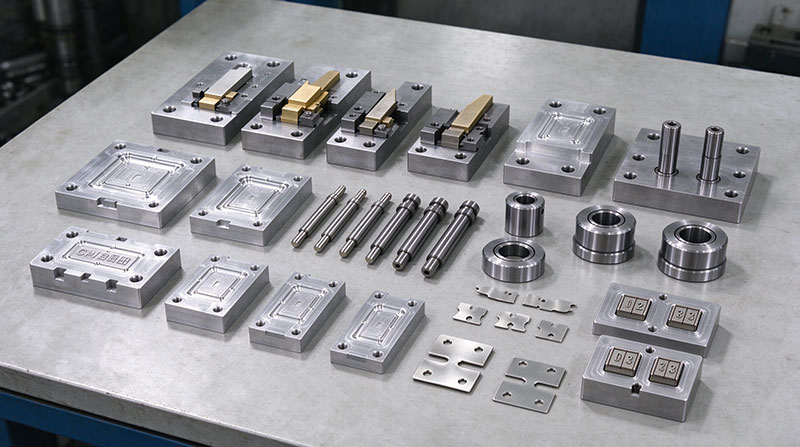
Термин охватывает широкий набор компонентов, которые вместе образуют рабочую форму. В литье под впрыском, литье под давлением и штампирование инструментов, детали формы с обработкой ЧПУ обычно включают:
Основа формы и пластины— пластины A/B, верхняя пластина зажима, нижняя пластина зажима, выгоночные пластины и опорные пластины, которые образуют структурную рамку формы.
Вставки ядра и полости— точно обрабатываемые блоки, определяющие внутреннюю и внешнюю геометрию литой части.
Слайды, подъемники и угловые штифты— компоненты движения, которые образуют подрезы и боковые черты.
Компоненты системы эджектора— шпильки для выброса, рукавы для выброса, пластины для выброса и обратные шпильки, которые отталкивают готовую часть от ядра.
Компоненты руководства и выравнивания— направляющие столбы, направляющие кусты и ведущие шпильки, которые поддерживают половины формы в выравнивании на протяжении каждого цикла.
Компоненты системы охлаждения— буферы, пузырьки и вставки канала охлаждения.
Пользовательские детали и вставки— штампы даты, вставки номера детали, вставки ворот и любые нестандартные детали, обработанные на рисунок.
Каждая категория имеет свой профиль допустимости, требования к отделке поверхности и материальные проблемы. Стратегия обработки ЧПУ - выбор инструмента, удержание работы, параметры резки и метод проверки - должны соответствовать конкретному типу детали.
Детали формы, которые требуют обработки с ЧПУ: разбой компонента за компонентом
1. Основные пластины формы и конструктивные компоненты
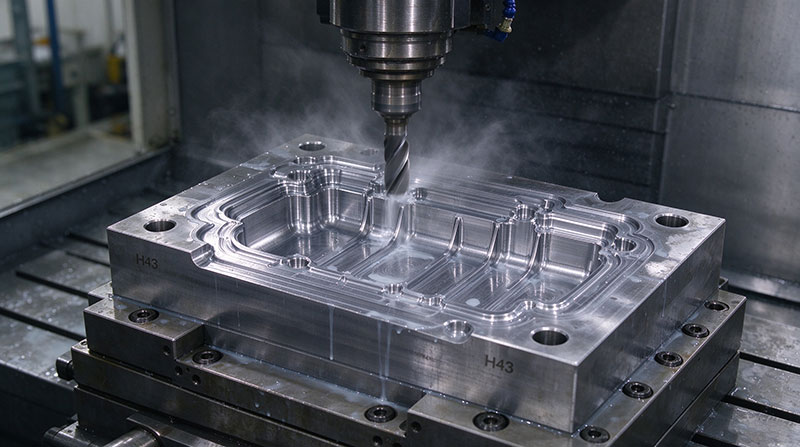
Основа формы является фундаментом. Пластины A/B должны быть плоскими, параллельными и квадратными в узких пределах; иначе ядро и полость не будут закрываться равномерно, и литая часть покажет вспышку, короткие выстрелы или неравномерную толщину стены. Фрезерование с ЧПУ является основным процессом обработки базовых пластин пресс-формы - карманы для вставочных сидений, сверление и зажигание для монтажных отверстий, сверление для местоположений направляющих столбов и направляющих кузов и фрезерование поверхности разделительной линии.
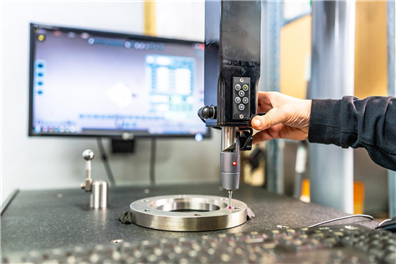
Критическими соображениями ЧПУ для базовых пластин формы являются плоскость и параллелизм на больших поверхностях. Пластина 600 мм × 800 мм, которая выходит из плоскости на 0,05 мм, может создать проблемы герметизации, которые никакое количество давления зажима не решит. В Alcro мы обрабатываем базовые пластины формы на 3- и 4-осивых фрезерных центрах ЧПУ с проверкой в процессе с использованием точной метрологии, удерживая плоскость и параллелизм в пределах допусков, необходимых для конкретной конструкции формы.
2. Вставки ядра и полости
Ядро и полость - это место, где рождается геометрия литой части. Ядро формирует внутренние особенности - ребра, боссы, отверстия, нити, подрезы и углубленные области - в то время как полость формирует внешнюю или видимую поверхность. Любая ошибка на поверхности ядра или полости передается непосредственно на готовую часть, поэтому эта категория требует самых жестких допусков и лучших поверхностных отделок во всей форме.
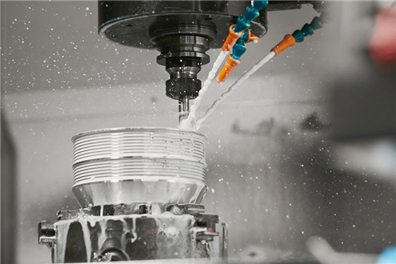
Обработка с ЧПУ ядра и полостей включает в себя 3-осную фрезеру для более простых геометрий и 5-осную или 3 2-осную обработку для сложных контуров, глубоких полостей и функций, которые потребуют нескольких настроек на 3-осной машине. Жесткое фрезирование - обработка ядра или полости после тепловой обработки - все чаще встречается, поскольку оно устраняет измерение смещения, которое происходит во время затверждения, и уменьшает потребность в ЭДМ. Мы обрабатываем ядро и полости вставок из инструментальных сталей, включая P20, H13, S136 и 718, а также из затвержденных материалов до 62 HRC, где это требуется для применения.
Поверхностная отделка на ядрах и полостях не является косметической — она влияет на высвобождение части, равномерность охлаждения и внешний вид литого продукта. Мы ориентируемся на поверхностные отделки от Ra 0,8 мкм для обработанных функциональных поверхностей до зеркальных отделок, где литая часть требует оптической прозрачности или высокоглянцевой отделки.
3. Слайды, подъемники и компоненты штрифта угла
Слайды и подъемники обрабатывают подрезы и функции бокового действия, которые не могут быть сформированы только ядром и полостью. Эти компоненты должны плавно двигаться при тепловом расширении, сопротивляться износу на протяжении сотен тысяч циклов и поддерживать их вписание в основу скользящего устройства и пластины износа.
Обработка с ЧПУ компонентов слайдов включает в себя точную фрезеру корпуса слайда, базы слайда, наклонного держателя штифта и пластин износа. Подход между скользкой и ее направляющими поверхностями обычно составляет ±0,01 мм или более, и угол наклонного штифта должен точно соответствовать углу наклонного отверстия скользки - любое несоответствие создает связывание, ускоренный износ или невыход. Мы обрабатываем скользящие компоненты из материалов, включая S55C, S45C и затвержденные инструментальные стали, с термической обработкой и точной шлифовкой, где это требует приложение.
4. Компоненты системы экжектора
Выбросительные шпильки, рукавы выбросителя, пластины выбросителя и обратные шпильки являются компонентами, которые отталкивают литую часть с ядра после открытия формы. Изгнутый штрифт для выброса, слишком короткий штрифт или пластинка для выброса, которая не параллельна поверхности ядра, вызовет следы выброса, деформацию части или - в худшем случае - часть, которая прилепляет и не может быть удалена.
Обработка с ЧПУ компонентов системы выброса часто упускается из виду как «простая», но толерантность имеет значение. Выгоночные шпильки должны быть прямыми, а их головки должны надлежащим образом размещаться в удерживающей пластине выгоночника. Руководящие столбы и кусты пластины выбросчика должны держать набор выбросчика выравниваемым на протяжении каждого цикла. Мы обрабатываем изъекторные пластины с управлением плоскостью и параллелизмом, и мы производим заказные изъекторные штифты и рукавы из материалов, включая SKD61, H13 и нержавеющую сталь, с твердостью и поверхностной отделкой, соответствующей смоле литья и количеству циклов.
5. Руководящие столбы и руководящие кусты
Руководящие столбы и руководящие кусты поддерживают полость и половины ядра в идеальном выравнивании. Если выравнивание потеряно, литая часть будет иметь неравную толщину стенки, разделительная линия покажет шаги, и форма будет носиться преждевременно.
Обработка с ЧПУ направляющих столбов и кустов требует цилиндрической точности, последовательной твердости и поверхностной отделки, которая поддерживает гладкое скольжение без раздражения. Отвор в пластине формы, которая принимает направляющий кут, должен быть концентричным с соответствующим расположением направляющего столба в противоположной пластине, обычно удерживаемым в пределах ±0,005 мм до ±0,01 мм для точных форм. Мы управляем местами столбов и кустов с помощью бурения с ЧПУ и шлифовки, где это необходимо, и мы проверяем концентричность и соответствие с помощью CMM и шпильовых измерителей.
6. Компоненты системы охлаждения
Каналы охлаждения, буферы, пузырьки и вставки охлаждения напрямую влияют на время цикла и качество деталей. Плохо обработанные охлаждающие компоненты приводят к горячим точкам, дифференциальному сужению и искажению. Обработка с ЧПУ компонентов систем охлаждения включает в себя бурение и фрезеру каналов охлаждения в ядрах и полостях, обработку элементов бафеля и пузырьки, а также производство вставок охлаждения с конформальной или почти конформальной геометрией канала, где это требуется конструкцией.
7. Подгоночные вставки и детали
Вставки ворот, штампы даты, вставки номера детали, шпильки ядра и другие пользовательские детали небольшие по размеру, но критически важны по функции. Вставка ворот, которая не расположена должным образом, вызовет покраснение ворот или непоследовательное заполнение. Ядровый штифт, который не является концентричным, создаст внекруглый отверстие. Эти детали обрабатываются на токарных станках с ЧПУ и точных фрезерных центрах, часто с той же дисциплиной толерантности, которая применяется к ядру и полости.
Почему обработка с ЧПУ является правильным процессом для деталей формы
Обработка с ЧПУ - не единственный способ сделать детали формы - EDM, резка проволоки и шлифовка все играют свою роль. Но для большинства компонентов пресс-формы обработка ЧПУ предлагает сочетание преимуществ, которые ни один альтернативный процесс не может сопоставить:
Свобода геометрии. 5-осная одновременная обработкаможет производить сложную геометрию ядра и полости, глубокие ребра и подрезанные функции в одной установке, уменьшая кумулятивную ошибку, которая происходит от нескольких операций перефиксации.
Универсальность материала.Мы обрабатываем детали форм из алюминиевых сплавов для прототипов и мостовых инструментов, из предварительно затвержденных сталей, таких как P20 и 718H для производственных форм, из затвержденных инструментальных сталей до 62 HRC для высокого износа и из медных сплавов для вставок с высокой теплопроводностью.
Контроль толерантности.Мы обычно удерживаем ±0,01 мм на критических размерах деталей пресс-формы, с возможностью до ±0,005 мм для характеристик жесткой толерантности с использованием точной шлифовки после обработки ЧПУ.
Возможность поверхностной отделки.От функциональных обработанных отделок до зеркальных поверхностей для оптических и высокоглянцевых приложений, обработка ЧПУ с правильным путём инструмента и параметрами резки обеспечивает отделку, необходимую пресс-форме.
Согласованность от прототипа до производства.Тот же процесс и протокол проверки ЧПУ, который производит первый набор форм, применяется к запасным частям и дублированным формам. Это важно для обслуживания формы и для клиентов, которым нужен второй источник идентичных деталей формы.
Как Alcro контролирует качество деталей прессформы
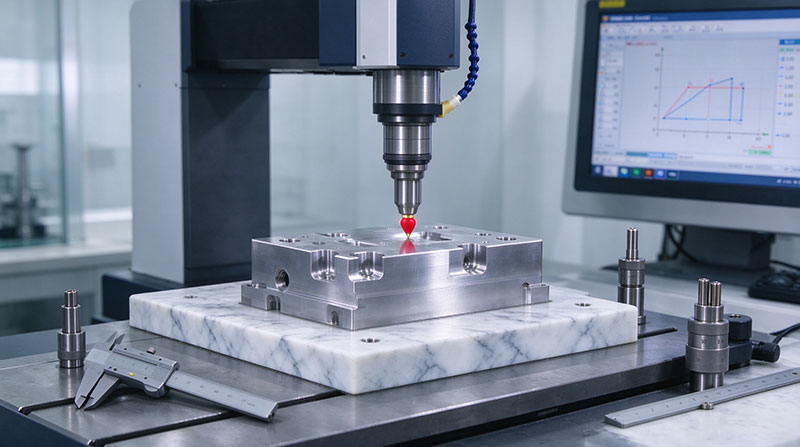
Детали формы, которые выглядят правильно на скамейке, все еще могут отказаться в прессе. Наш процесс качества для деталей пресс-формы учитывает размеры, которые фактически влияют на производительность пресс-формы:
Проверка материалов.Каждая часть формы начинается с проверенного качества материала, состояния тепловой обработки и твердости. Мы проверяем сертификаты материалов по спецификации чертежа перед началом обработки.
Проверка в процессе.Критические размеры проверяются во время обработки, а не после, чтобы любой дрейф был исправлен до завершения работы детали. Для работы с ядром и полостью мы проверяем толщину стены, глубину и контур на 3D-модели на промежуточных этапах.
Инспекция первой статьи (FAI).Для новых конструкций деталей формы и для клиентов с аэрокосмическими или медицинскими требованиями конечного использования мы выполняем полный FAI с отчетом о размерах, сертификацией материала и проверкой поверхностной отделки.
Проверка соответствия и функции.Если заказчик предоставляет данные о спаривающемся компоненте или сборке формы, мы проверяем соответствие и пробелы перед отправкой. Для слайдов и систем выброса мы проверяем движение и выравнивание в симулированных условиях работы, где это практически возможно.
Материалы мы машина для деталей формы
| Материал | Типичные детали формы | Ключевые свойства |
|---|---|---|
| P20 / 1.2311 | Основы формы, полостые пластины | Предварительно закрепленная, хорошая обработка |
| 718H / 1.2738 | Вставки ядра и полости | Единородная твердость, полируемая |
| H13 / 1.2344 | Ядро, слайды, выгоночные штифты | Горячая работа, износоустойчивая |
| S136 / 1.2083 | Полости для коррозивных смол | Коррозионостойкий, зеркальный полир |
| SKD61 | ВыEjector шпильки, ядро шпильки | Горячая работа, высокая твердость |
| С55С / С45С | Слайд-базы, пластинки для износа | Средний углерод, теплообработаемый |
| Алюминий 7075/6061 | Прототипные формы, мостовые инструменты | Легкая, быстрая обработка |
| Медные сплавы (BeCu) | Охладительные вставки, бафели | Высокая теплопроводность |
Получить максимум от ваших деталей пресс-формы CNC обработки партнера
Части формы не покупаются в изоляции. Они покупаются для того, чтобы сделать пресс-форму — для производства деталей, отвечающих размерным и косметическим требованиям, во время цикла, требуемого проектом, для количества циклов, предполагаемого бизнес-кейсом. Партнер по обработке ЧПУ, который вы выбираете, должен иметь возможность говорить со всеми тремя этими измерениями.
В Alcro мы обрабатываем детали пресс-форм в рамках более широких точных производственных возможностей, которые включают фрезеру с ЧПУ, токарную обработку с ЧПУ, токарную обработку швейцарского типа, EDM и отделку поверхности - все в рамках одной системы качества. Это означает, что основа формы, набор ядра и полости вставок, а также сопровождающие слайды и компоненты выброса могут быть обрабатываться, проверены и отправлены в качестве скоординированной упаковки, а не в качестве отдельных заказов от отдельных поставщиков.
Если вы закупаете детали пресс-формы и хотите партнера по обработке с ЧПУ, который понимает пресс-форму как систему, а не просто коллекцию чертежей, мы хотели бы услышать о вашем проекте.


 sophia@alcrocn.com
 86 15338350382
 6-я северная улица, сообщество Сяганг, город Чанань, город Донггуан, провинция Гуандун, Китай.
